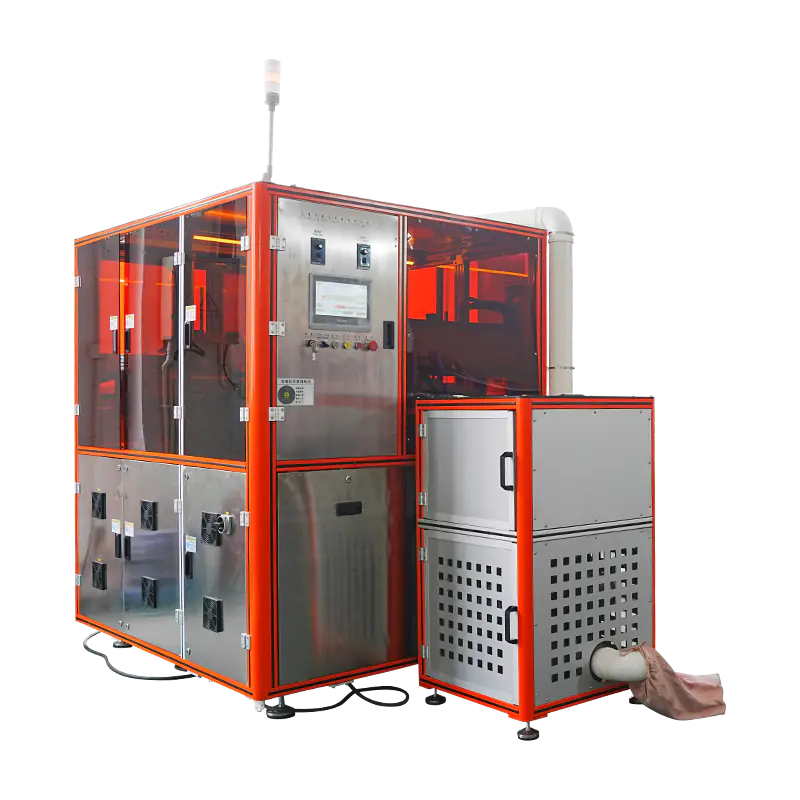
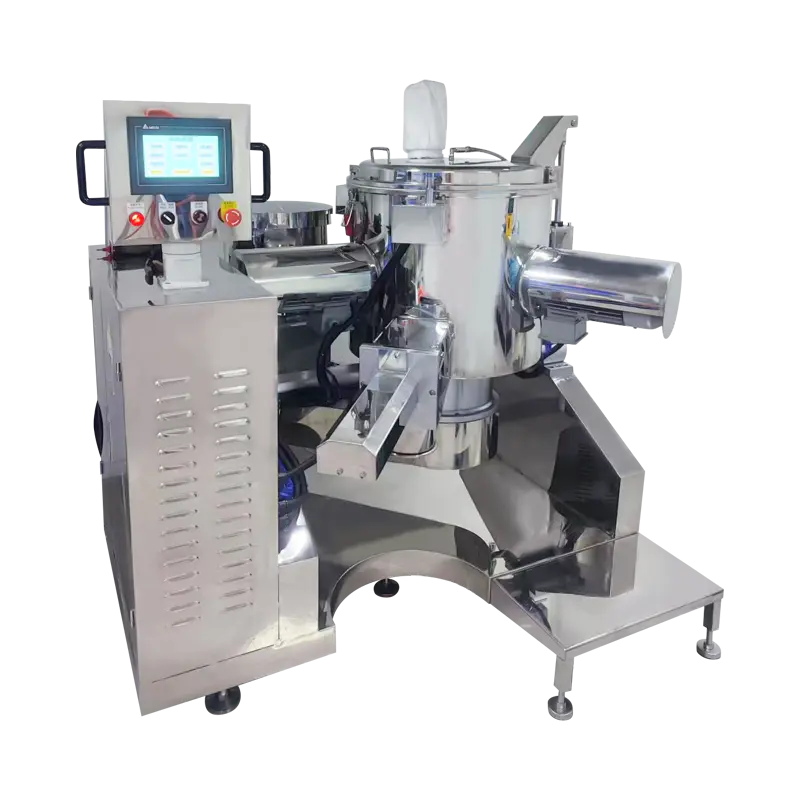
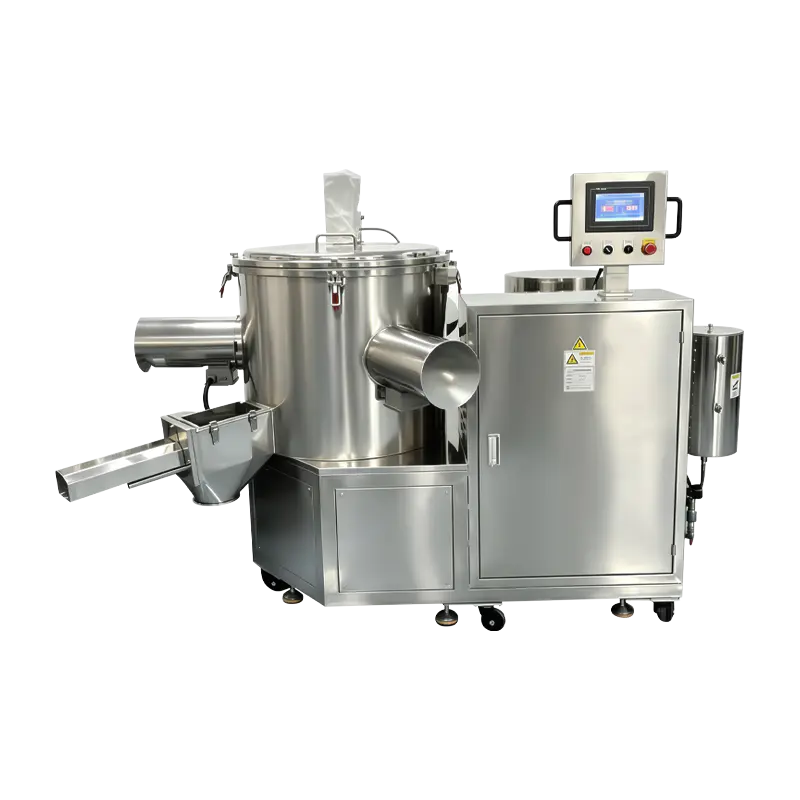
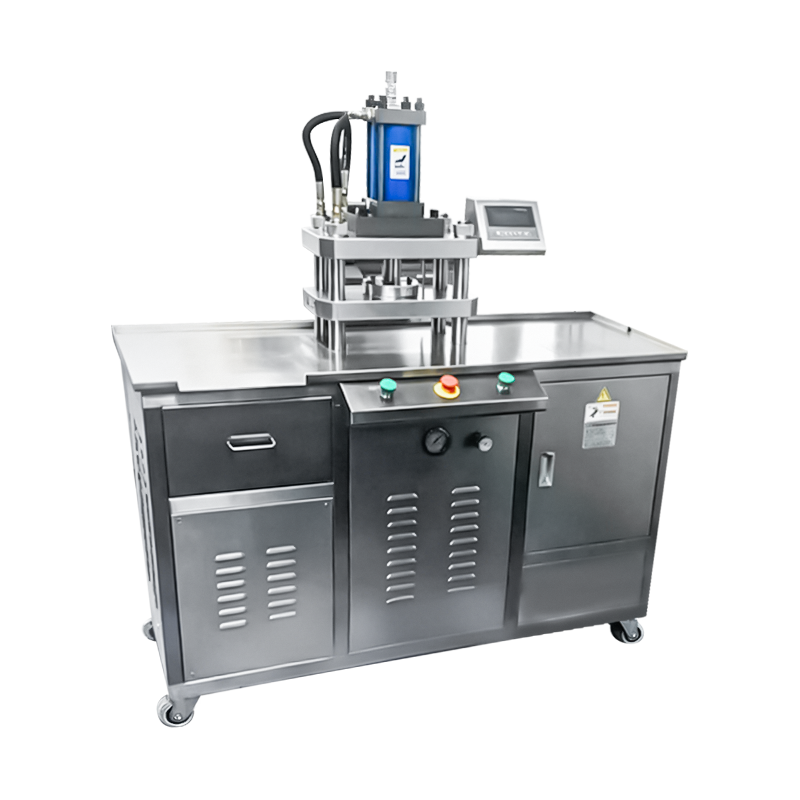
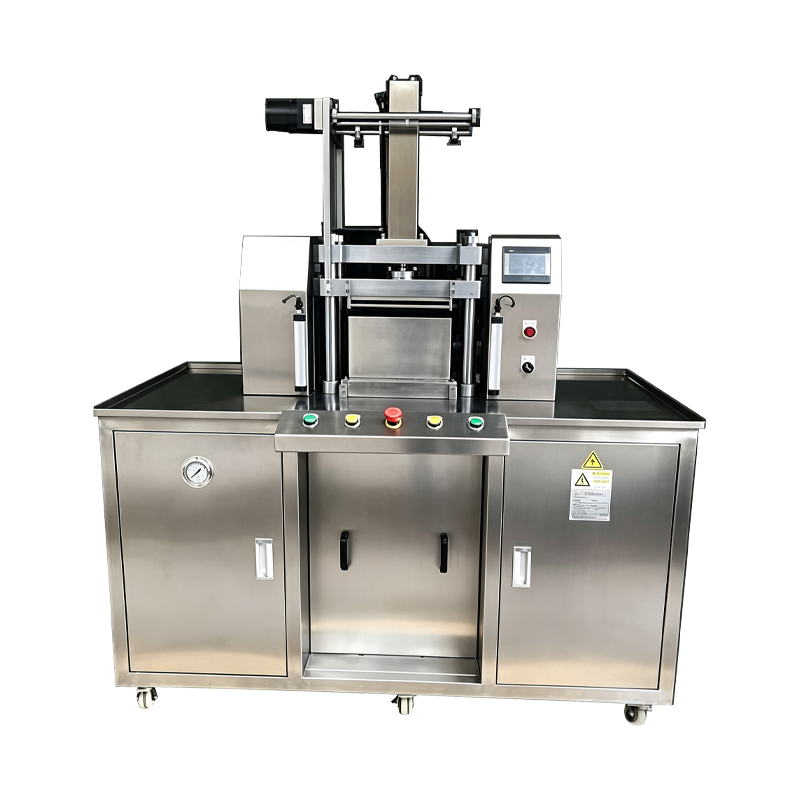
Automata pirosító présgép
Pirosító és arcpúder készítésére konfigurált présplatform, amely kupolás, lapos és dombornyomott formátumokat takar. A gép egyetlen cikluson belül automatizálja a serpenyőbe adagolást, a poradagolást, a tömörítést és a kilökést, a töltési tömeg, a préserő és a várakozási idő recept alapján történő szabályozásával. Alkalmazható egy árnyalatú futtatáshoz, több árnyalatú tartomány gyártásához és palettához kötött pirosító serpenyő formátumokhoz.
Pan Feed
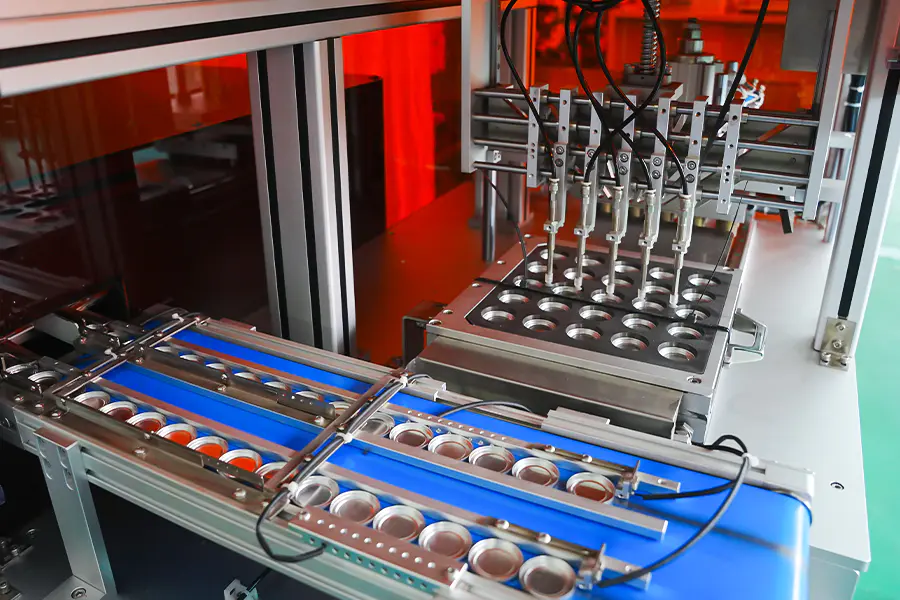
A pirosító serpenyők egy magazinból vagy tálcás betöltőből kerülnek az indexlemezbe. A serpenyő jelenlétét és tájolását az érzékelő megerősíti a ciklus előrehaladása előtt.
Por adag
Szervocsiga minden serpenyőt a recept szerinti súlyig megtölt. Egy beépített ellenőrző mérleg ellenőrzi az adagot, és a tűréshatáron kívüli edényeket a megnyomás előtt eltéríti.
Ágyszintezés
Egy kaparó vagy egy enyhe vibrációs lépés kiegyenlíti a porágyat, hogy a sűrűség egyenletes legyen, mielőtt a lyukasztó érintkezne a por felületével.
Tömörítés
A felső lyukasztó szabályozott sebességgel ereszkedik le a beállított erőig, és a recept várakozási értékét tartja. Az erőt és a pozíciót serpenyőnként rögzítjük.
Kidobás
A préselt serpenyőt kiemelik a szerszámból, és áthelyezik egy ürítő szállítószalagra vagy tálcás betöltő egységre. A kilökési löket a serpenyő mélységének megfelelően van beállítva.
Ellenőrzés
Az edény magasságát, felületi állapotát és súlyát egy ellenőrzési ponton ellenőrzik. Az eredmények a köteg rekordhoz kapcsolódnak a nyomon követhetőség érdekében.
A pirosító gyártás képességei
A pirosító és arcpúder formához konfigurált funkciók.
Kupolás serpenyőtámasz
Domború és lekerekített pirosító serpenyők ívelt felső ütéssel préselve. Az érintkezési sebesség és a tömörítési gradiens recept szerint van beállítva a kupolaprofil védelme érdekében.
Nagy átmérőjű serpenyők
A 25–75 mm átmérőjű serpenyőformátumokat cserélhető szerszámlapok támogatják. Kérésre nagyobb arcpúder serpenyők is rendelhetők.
Árnyékspecifikus receptek
Minden pirosító árnyalat és készítmény tárolja a saját töltősúlyát, erejét, tartózkodási idejét és kilökési beállítását. A recept előhívása a HMI-ről történik.
Dombornyomott felület préselés
A logóval vagy mintával ellátott felső lyukasztás támogatott. A megközelítési sebesség és a tömörítési gradiens csökken, hogy megőrizzék a serpenyő felületének részleteit.
Lágy formuláció kezelése
Alacsonyabb sűrűségű pirosító készítmények, amelyeket csökkentett erővel préselnek, hosszabb tartási idővel, hogy korlátozzák a túltömörödést és a felületi repedést.
Kötegelt szintű jelentés
Töltési tömeg, préserő, serpenyőszám és selejtszám tételenként naplózva. Az adatok OPC UA-n vagy CSV-n keresztül exportálhatók minőségellenőrzés céljából.
Műszaki adatok
Szabványos konfigurációs értékek. Projektenként meghatározott serpenyőméret, erőtartomány és szerszámozás.
Termelési illeszkedés
Ahol a pirosító préselő gépet a kozmetikai gyártásban alkalmazzák.
Single Shade Volume Fut
Egyetlen pirosító árnyalat hosszú sorozata szabványos serpenyőméreteken, a teljesítmény stabilitása a műszakon keresztül és az egyenletes serpenyőkeménység.
Kupolás pirosító formátumok
A kupolás és lekerekített serpenyők ívelt szerszámokkal készülnek, ahol a préselési paraméterek védik a kupolaprofilt és korlátozzák a szélek repedését.
Szezonális árnyékolási tartomány
Kisebb kötegelt kampányok, ahol a recept-visszahívás és a rövid váltási idők támogatják az árnyalatok és a serpenyőformátumok közötti gyakori átmenetet.
Dombornyomott pirosító serpenyők
Felületi domborművel vagy texturált felülettel ellátott serpenyők, ahol a préselési paraméterek úgy hangolódnak, hogy a tömörítés révén megőrizzék a lyukasztás részleteit.
Palette Bound Blush
Több serpenyős paletták, ahol a pirosító serpenyőket összehangolt sorrendben állítják elő és szerelik össze egyetlen palettaformátumhoz.
Minta- és promóciós egységek
Csökkentett erőbeállítások és rövidebb ciklusok a mintaedényekhez és promóciós formátumokhoz a gép beállításának megváltoztatása nélkül.
Gyakran Ismételt Kérdések
Az értékelés és a vonalintegráció során felmerülő gyakori kérdések. Válasszon ki egy kérdést a válasz kibontásához.
Milyen pirosító serpenyő formátumokat képes kezelni a gép
A kerek, ovális, téglalap alakú és kupolás serpenyőformátumokat cserélhető szerszámlapok támogatják. A standard termékcsalád a 25 mm-től 75 mm-ig terjedő átmérőt vagy ezzel egyenértékű alapterületet fedi le, kérésre nagyobb formátumok is elérhetők.
Hogyan szabályozható az egyes serpenyők töltési tömege
A por adagolása szervo meghajtású csiga segítségével történik volumetrikus feltöltési módszerrel. A beépített ellenőrző mérleg megerősíti a súlyt a recept értékéhez képest, és a tűréshatáron kívüli serpenyőket a megnyomás előtt eltéríti. A töltet tömege általában plusz-mínusz 0,04 g-on belül marad.
A kupolás pirosító serpenyők repedés nélkül összenyomhatók
Igen. A kupolás szerszámok csökkentett tömörítési gradienst és alacsonyabb érintkezési sebességet használnak, így a porágy fokozatosan deformálódik. A tartási idő receptenként meghosszabbodik, ami lehetővé teszi a kötőanyag leülepedését, és korlátozza a repedéseket a kupola szélén.
Milyen szerszámváltási idővel kell számolni
A teljes szerszámkészlet cseréje általában 20-45 percet vesz igénybe, a serpenyő alakjától és a frissítendő pozíciók számától függően. A szerszámokat a recept kódja tárolja, és az átállás előtt fokozatosra állítja az állásidő minimalizálása érdekében.
Futtathat-e a gép lágy vagy alacsony sűrűségű pirosító készítményeket
Igen. A lágy és kis sűrűségű pirosító készítményeket csökkentett erővel préselik, hosszabb tartási idő mellett. A tömörítési gradienst készítményenként állítják be, hogy megakadályozzák a túltömörödést, ami egyébként csökkentené a por kenhetőségét és a felület repedését okozná.
Milyen adatok kerülnek naplózásra kötegenként
A töltési tömeg, a préselési erő, a várakozási idő, az edények száma és a selejtszámok tételenként naplózásra kerülnek. A ciklusszintű adatok az OPC UA-n vagy CSV-n keresztül exportálhatók minőségi dokumentáció és folyamat-ellenőrzés céljából.
Milyen karbantartási intervallumok vonatkoznak a sajtóra
A lyukasztó és matrica ellenőrzése 500 óránként javasolt, a csiga és az adagolórendszer tisztítása minden árnyalatváltáskor, az indexelő kalibrálása 1000 óránként, és a mérőcella ellenőrzése 12 havonta. A nyilvántartást a gép karbantartási naplója mellett vezetik.
Integrálható-e a gép a meglévő paletta-összeszerelő sorokkal
Igen. Az ürítőállomás helyzetazonosító jelet ad, amelyet a lefelé irányuló palettaszerelvény vagy tálcabetöltő berendezés felhasználhat az igazításhoz és a szekvenáláshoz. Az integrációs követelmények a vonalelrendezés tervezése során kerülnek meghatározásra.
Process Deviation Reference
A pirosító préselés során megfigyelt helyzetek és a megfelelő korrekciós intézkedések.
A kupola felülete megreped a préselés után
Növelje meg a várakozási időt 0,5-1 másodperccel, és csökkentse a tömörítési gradienst. Ellenőrizze a kupola lyukasztási geometriáját a szerszámozási rekordhoz képest. Győződjön meg arról, hogy a por nedvességtartalma 1 és 3 százalék között marad.
A töltet tömege pozíciónként változik
Futtassa le a pozíciónkénti kalibrációs rutint az érintett csiga számára. Ellenőrizze a por térfogatsűrűségének konzisztenciáját a garatban, és ellenőrizze a csigacsavar kopását. Ellenőrizze, hogy a garat szintje 30 százalék felett marad-e a gyártás során.
A por a felső lyukasztóhoz tapad
Csökkentse a nyomóerőt 10-15 százalékkal, és rövidítse le a tartási időt. Polírozza le a lyukasztó felületét, és ellenőrizze, hogy a kioldási szög megfelel-e a szerszám specifikációinak. Gyártás előtt ellenőrizze a por hőmérsékletét és nedvességtartalmát.
A serpenyő nincs teljesen kidobva a szerszámból
Ellenőrizze, hogy a kilökési löket megegyezik-e az edénymélység beállításával. Vizsgálja meg az ejektorrúd szennyeződését, és tisztítsa meg a szerszám falát. Győződjön meg arról, hogy az alsó lyukasztó teljesen visszatér a következő töltési szakasz előtt.
A dombornyomott minta elmosódik a serpenyő felületén
Csökkentse a megközelítési sebességet az érintett szakaszban, és csökkentse az érintkezési sebességet. Ellenőrizze a lyukasztó felületét, hogy nem halmozódott-e fel por, és ellenőrizze a szerszám kopását. Kissé növelje a tartási időt, hogy a minta regisztrálódjon a felszabadítás előtt.
Ellenőrizze, hogy a mérleg selejtjei túllépik a normál tartományt
Ellenőrizze az ellenőrző mérleg kalibrálását egy referenciamérleghez képest. Vizsgálja meg a csigát és az adagolóhengert, hogy nincs-e benne porhalmozódás. Győződjön meg arról, hogy a porkészlet részecskemérete vagy nedvességtartalma nem változott a tételek között.
Integrációs megjegyzések
A telepítést, a segédprogramokat és a hosszú távú működést befolyásoló tényezők.
Porellátás
Javasoljuk, hogy egy szintvisszacsatolású puffergarat legyen az áramlás előtt. Betöltés előtt a pornak száraznak, csomómentesnek kell lennie, és a megadott részecskeméret-tartományon belül kell lennie.
Downstream Transfer
Az ürítőállomás kompatibilis a szállítószalagos áthelyezéssel, a tálcás betöltéssel vagy a robotos komissióval és elhelyezéssel. A pozíció azonosított jel támogatja a lefelé irányuló rendezést és a paletta összeállítást.
Szerszámtárolás
A lyukasztó- és szerszámkészleteket védőbevonattal ellátott, felcímkézett állványokban kell tárolni. Az egyes serpenyőformátumokat és receptkódokat a hézagértékekkel ellátott szerszámrekordok kísérik.
Karbantartási tervezés
Az ajánlott időközök magukban foglalják a lyukasztás és a szerszám ellenőrzését 500 óránként, az indexelő kalibrálását 1000 óránként, a csiga tisztítását minden árnyalatváltáskor és a mérőcella ellenőrzését 12 havonta.