Pneumatikus kozmetikai por présgép
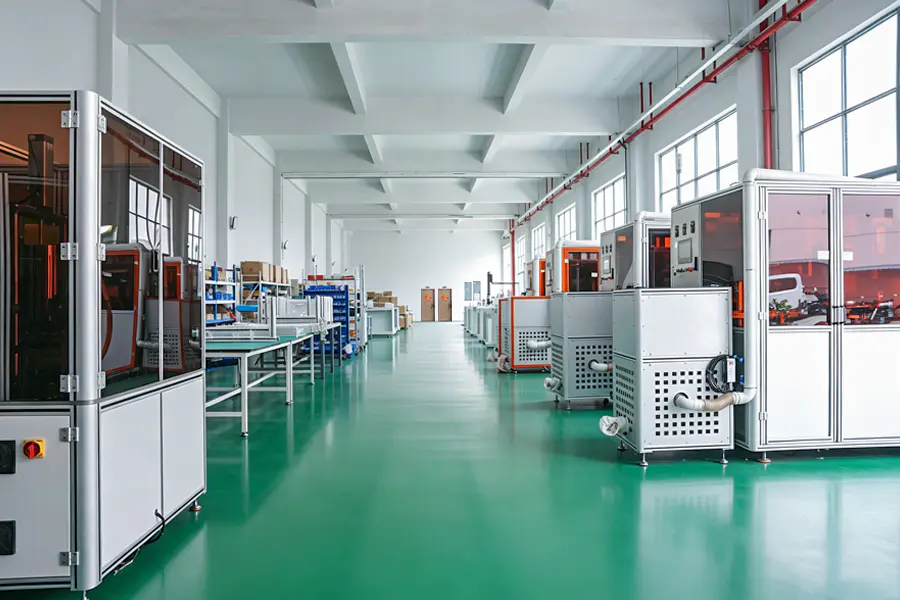
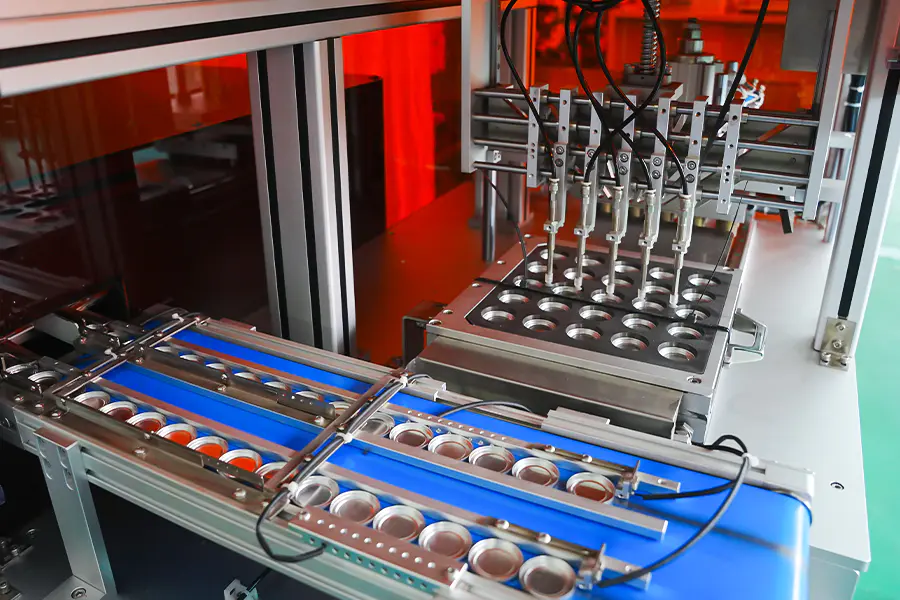
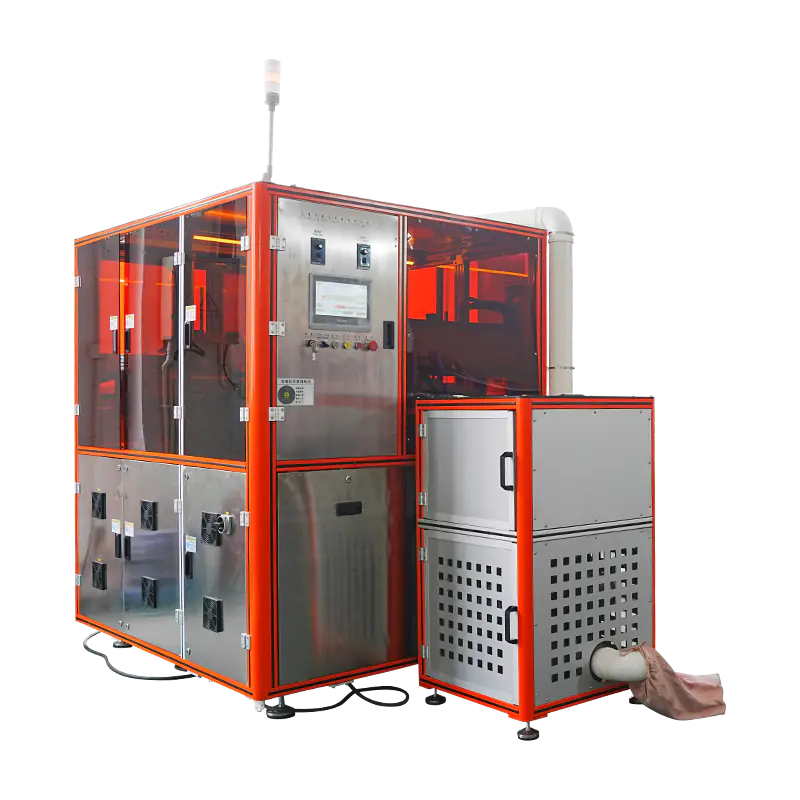
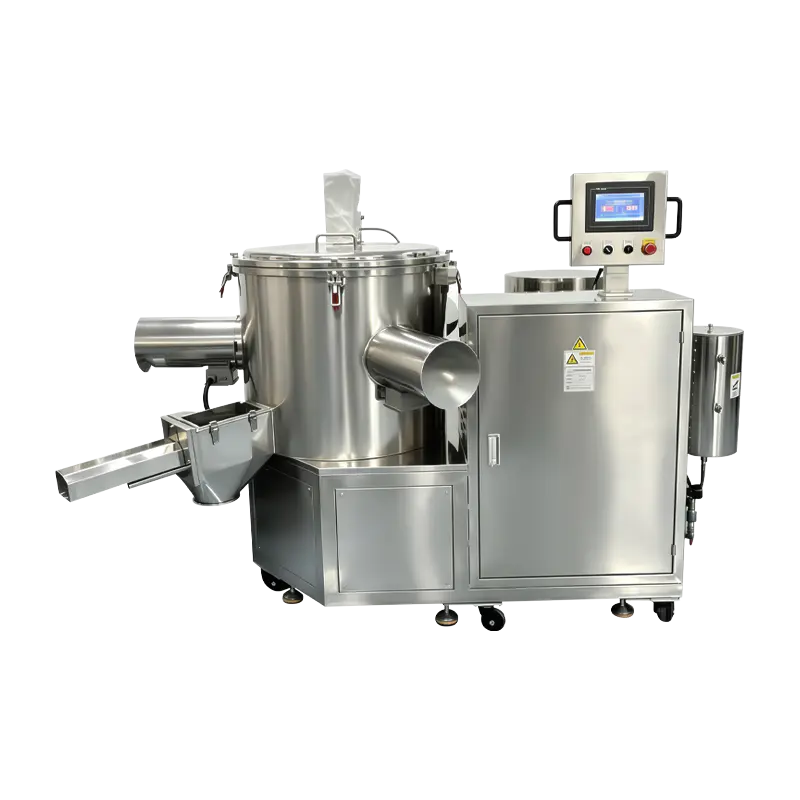
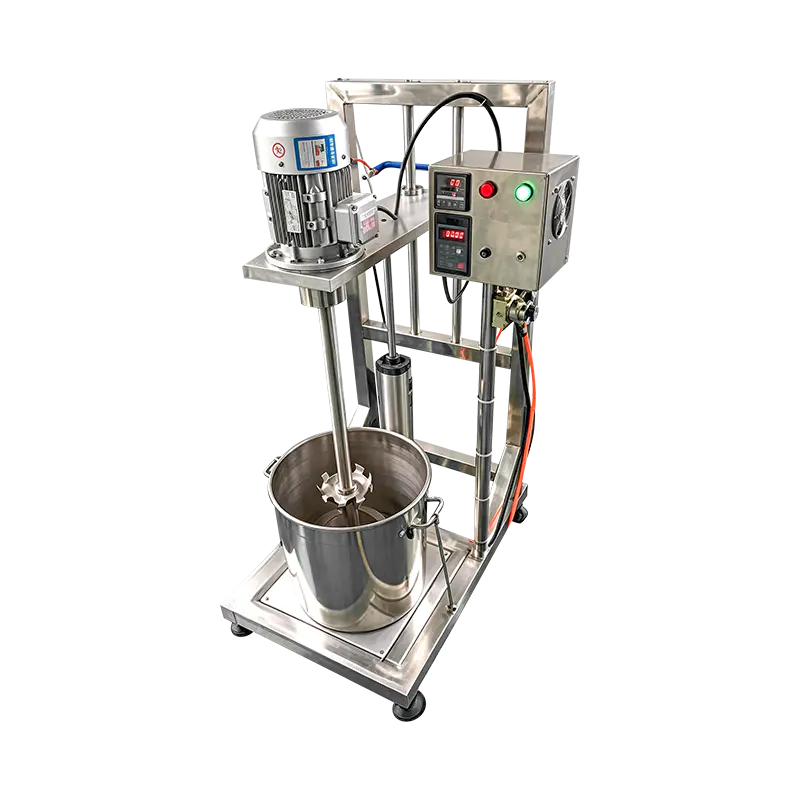
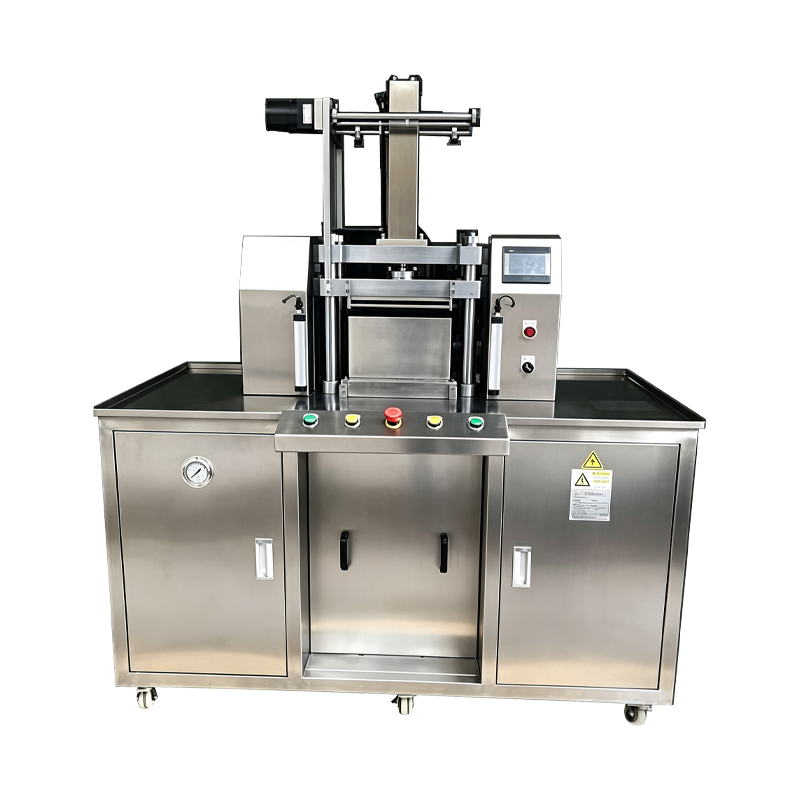
Léghajtású présplatform a laza kozmetikai púder tömör formákba és süteményekbe tömörítéséhez. A pneumatikus áramkör szabályozott hengerlöketen keresztül fejti ki az erőt, gyors ciklusidőket és alacsony hőterhelést biztosítva a pornak. Alkalmazható szemhéjfestékre, pirosítóra, highlighterre és könnyű púderes alapozó formátumokra, ahol rövid tartási idő és tiszta felszabadulás szükséges.
Miért pneumatikus működtetés?
Az eljárás jellemzői, amelyek meghatározzák, hogy a kozmetikai gyártásban hol alkalmazzák a levegővel meghajtott préselést.
Rövid ciklusidő
A henger rövid löketintervallumon belül eléri az üzemi nyomást, ami nagyobb ciklussebességet tesz lehetővé, mint a hidraulikus működtetés sekély edényformátumokon.
Alacsony termikus terhelés
A levegővel meghajtott préselés minimális hőt visz be a szerszám területére, ami megfelel az alacsony olvadáspontú kötőanyagot vagy hőérzékeny pigmenteket tartalmazó készítményeknek.
Tiszta kibocsátási viselkedés
A löket végén a gyors nyomásoldás csökkenti a szívóerőt a felső lyukasztó és a por felülete között, csökkenti a tapadást és a serpenyő felszedését.
Egyszerű nyomásszabályozás
Az erő beállítása egy arányos levegőszabályozón keresztül történik, és az üzemi nyomás közvetlenül megjelenik a HMI-n minden recepthez.
Csökkentett karbantartási kör
A levegőkör elemei ritkábban igényelnek karbantartást, mint a hidraulikus egyenértékűek, és nem kell olajtartályt vagy olajhőmérséklet-kört kezelni.
Vonalintegrációs rugalmasság
A pneumatikus egységek a töltőberendezések közelében helyezhetők el anélkül, hogy hidraulikus vezetékeket vezetnének át a gyártási padlón.
Pneumatikus áramkörök áttekintése
Olyan szerelvények, amelyek meghatározzák az erő pontosságát, a reakcióidőt és a folyamat ismételhetőségét.
Levegő-előkészítő egység
A szűrő-, szabályozó- és kenőanyag-szerelvény kondicionálja a befújt levegőt, mielőtt az belépne a szelepelosztóba. A szűrés eltávolítja a részecskéket és a nedvességet, a szabályozó beállítja az üzemi nyomást, a kenőberendezés pedig szabályozott olajköddel látja el a hengertömítéseket.
Arányos szelep bank
Az arányos irányszelepek szabályozzák a nyomóhenger ki- és visszahúzódását. A szelep reakcióját a vezérlőrendszer figyeli, és egy jelátalakító nyomásvisszacsatolása a beállított erő megtartására szolgál a tömörítési löket során.
Nyomóhenger
Kettős működésű henger vezetett rúddal és párnázással a löket mindkét végén. A párnázás korlátozza az ütközést a por felületével való érintkezés pillanatában, ami segít megőrizni a serpenyő széleit a dombornyomott szerszámokon.
Visszacsatolás kényszerítése
A szerszámlemez alá szerelt erőmérő cella méri a tényleges nyomóerőt, és visszaadja az értéket a PLC-nek. A vezérlő úgy állítja be az arányos szelepnyílást, hogy az erőt egy meghatározott tűréstartományon belül tartsa a tartási szakaszban.
Biztonsági kipufogó áramkör
A védőburkolat nyitásakor vagy vészleállításkor egy leeresztő szelep rövid időn belül kiengedi a henger nyomását a légkörbe. A henger nem tud terhelni, amíg a biztonsági áramkör nyitva van, és a gép visszatér biztonságos állapotába.
Műszaki adatok
Szabványos keretértékek. Az erőtartomány és a szerszámok projektspecifikációnként vannak meghatározva.
Alkalmazott termékformátumok
A pneumatikus préselési viselkedésnek megfelelő portípusok és serpenyőformátumok.
Préselt szemhéjfesték
Szabványos és nagy formátumú szemhéjfesték serpenyők, amelyekben a rövid tartási idő tiszta szélű és egyenletes felületű tortákat készít.
Pirosító és kiemelő
Kupolás és lapos préselt formátumok, amelyek alacsony hőbevitelt igényelnek a tömörítés során a csillogó részecskék orientációjának megőrzése érdekében.
Light Powder alapozó
Az alacsonyabb sűrűségű alapozó tömörít, ahol a pneumatikus préselés elkerüli a túltömörödést és fenntartja a por kenhetőségét.
Minta méretű serpenyők
Kis serpenyők és promóciós formátumok csökkentett erővel préselve, rövid ciklusidővel a próba- és mintagyártáshoz.
Dombornyomott felületű serpenyők
Emblémás vagy mintás dombornyomott serpenyők, amelyek párnázottsággal vannak ellátva, hogy megóvják a finom részleteket a lyukasztó felületén.
Több árnyalatú paletta egységek
Egyedi serpenyők a paletta összeállításához, ahol egyenletes serpenyőmagasságra és felületre van szükség a színcsoportokon keresztül.
Gyakran Ismételt Kérdések
Az értékelés és az integráció során felmerülő működési kérdések. Válasszon ki egy kérdést a válasz kibontásához.
Mi a különbség a pneumatikus és a hidraulikus préselés között kozmetikai porhoz?
A pneumatikus préselés erőt fejt ki a sűrített levegőn keresztül, és rövidebb tartási időket, alacsonyabb erőtartományokat és hőérzékeny készítményeket alkalmaz. A hidraulikus préselés nagyobb erőt biztosít hosszabb tartási idővel, és illeszkedik a sűrű süteményekhez és a nagyobb formákhoz. A választás a sütemény megcélzott keménységétől, a formák méretétől és a készítmény viselkedésétől függ.
Hogyan szabályozható a préserő a ciklus során?
A szerszámlemez alatt található erőmérő cella méri a tényleges erőt, és elküldi az értéket a PLC-nek. A PLC ezt összehasonlítja a recept alapértékével, és úgy állítja be az arányos szelepnyílást, hogy az erőt a tűréssávon belül tartsa a tartási szakaszban.
A gép préselheti-e a magas kötőanyag-tartalmú készítményeket
Igen, feltéve, hogy a célpogácsa keménysége a pneumatikus erőtartományon belül van. A magas kötőanyag-tartalmú készítmények általában profitálnak a levegővel hajtott préselés alacsony hőbeviteléből, de a nyomásgörbe beállításait készítményenként kell beállítani a túlzott tömörítés elkerülése érdekében.
Milyen levegőminőség szükséges a stabil működéshez
A befúvott levegőnek száraznak és szűrtnek kell lennie a részecskék és a nedvesség eltávolítására. 0,6-0,8 MPa üzemi nyomás szükséges. A specifikáció alatti levegőminőség befolyásolja az erő ismételhetőségét, és lerövidítheti a szelep- és hengertömítések élettartamát.
Milyen gyakran igényel karbantartást a levegőkör
A javasolt időközök közé tartozik a szűrőelem 1000 óránkénti cseréje, a kenőanyag utántöltés a kémlelőablak által jelzett módon, a szelep arányos ellenőrzése 3000 óránként, valamint a henger teljes tömítéskészletének cseréje 8000-10 000 óránként a ciklusszámtól függően.
Alkalmas-e a prés tisztatéri környezetbe
A gép felszerelhető rozsdamentes acél felületekkel, zárt kipufogó-elvezetéssel és élelmiszer-minőségű kenőanyagokkal tisztatéri vagy ellenőrzött környezeti telepítéshez. A pneumatikus kör kiengedi a levegőt a préselési zónából, hogy korlátozza a részecskék szétszóródását.
Mi határozza meg a ciklus kimenetét ezen a gépen
A ciklus kimenete függ a tartási időtől, a henger lökethosszától, a töltési időtől és a serpenyő méretétől. A rövidebb tartási idők és a sekély serpenyők nagyobb teljesítményt eredményeznek, míg a mély serpenyők és a hosszabb tartási idő csökkenti az óránkénti egységet. A tényleges teljesítmény ellenőrzése a gyári átvételi teszt során történik.
A pneumatikus és hidraulikus egységek megoszthatják-e a szerszámokat
A szerszámok kompatibilitása a szerelési felülettől és az erőtartománytól függ. Ha mindkét gép ugyanazt a szabványos lemezt használja, és a pneumatikus egység erőtartománya lefedi a szükséges tömörítési erőt, a szerszámkészletek megoszthatók a platformok között dokumentált hézagértékekkel.
Process Deviation Reference
A pneumatikus préselés során megfigyelt helyzetek és a megfelelő korrekciós intézkedések.
A kényszerolvasás ingadozik tartás közben
Ellenőrizze, hogy a levegő-előkészítő egység nem szállított-e nedvességet, és győződjön meg arról, hogy a szűrőelem nincs telítve. Vizsgálja meg az arányos szelep reakcióját, és ellenőrizze az erőmérő cella jelét egy referenciaműszerrel. Győződjön meg arról, hogy a befújt levegő nyomása stabil marad a ciklus alatt.
A torta felülete ütést mutat
Növelje a párnázást a löket érintkező végén az ütés lassú megközelítéséhez. Csökkentse a sebességnövelés értékét a receptben. Győződjön meg arról, hogy a lyukasztó felső felülete tiszta, és nincs benne porlerakódás, ami megváltoztatja a hatékony érintkezési profilt.
A ciklusidő hosszabb, mint a recept célértéke
Ellenőrizze a levegő áramlási sebességét a gép bemeneténél, és győződjön meg arról, hogy megfelel a fogyasztási specifikációnak. Vizsgálja meg a kipufogódob eltömődését. Ellenőrizze a szelep válaszidejét a karbantartási nyilvántartással, és szükség esetén állítsa be a visszahúzási sebességet.
A serpenyő a felső lyukasztóhoz tapad
Csökkentse a tartási időt és csökkentse a nyomóerőt 10-15 százalékkal. Polírozza le a lyukasztó felületét, és ellenőrizze, hogy a kioldási szög megfelel-e a szerszám specifikációinak. Győződjön meg arról, hogy a por nedvességtartalma az ajánlott 1-3 százalékos tartományon belül van.
Levegőszivárgás hallható a henger közelében
Vizsgálja meg a rúd és a dugattyútömítés kopását. Ellenőrizze, hogy a henger rögzítése biztonságos-e, és ellenőrizze mindkét porton a szerelvényeket. Ha a szivárgás a tömítés cseréje után is folytatódik, ellenőrizze a henger furatát, hogy nincs-e rajta horzsolás, és szükség esetén cserélje ki a hengert.
Az erő nem éri el a recept alapértékét
Győződjön meg arról, hogy a szabályozó beállítása megegyezik a recept értékével. Ellenőrizze a nyomásesést a levegő előkészítő egységben és a szelep elosztójában. Ellenőrizze, hogy a hengerfurat mérete megfelel-e a beépített specifikációnak, és ellenőrizze a belső szivárgást a dugattyútömítésen túl.
Integrációs megjegyzések
A telepítést, a segédprogramokat és a hosszú távú működést befolyásoló tényezők.
Levegőellátási követelmények
Szűréssel és szárítással ellátott, dedikált levegővezeték ajánlott. A nyomásnak a gép bemeneténél 0,6 és 0,8 MPa között kell maradnia a ciklus alatt, és célszerű egy erre a célra szolgáló szabályozót a gépen.
Padló és szerelés
A géphez vízszintes padlóra van szükség a beépítési rajzon megadott rögzítési pontokkal. Rezgésszigetelés ajánlott ott, ahol a prés más gyártóberendezésekkel közös padlón van.
Zajkezelés
A kipufogódobok és a csillapítási beállítások 75 dB alatt tartják a működési zajt a kezelőhelyen. A gyártócsarnokokban általában nincs szükség további akusztikus kezelésre.
Karbantartás tervezése
Az ajánlott időközök közé tartozik a szűrőelem 1000 óránkénti cseréje, a szelepek 3000 óránkénti ellenőrzése, valamint a ciklusszám alapján a tömítéskészlet cseréje. A nyilvántartásokat a gép karbantartási naplója mellett vezetik.