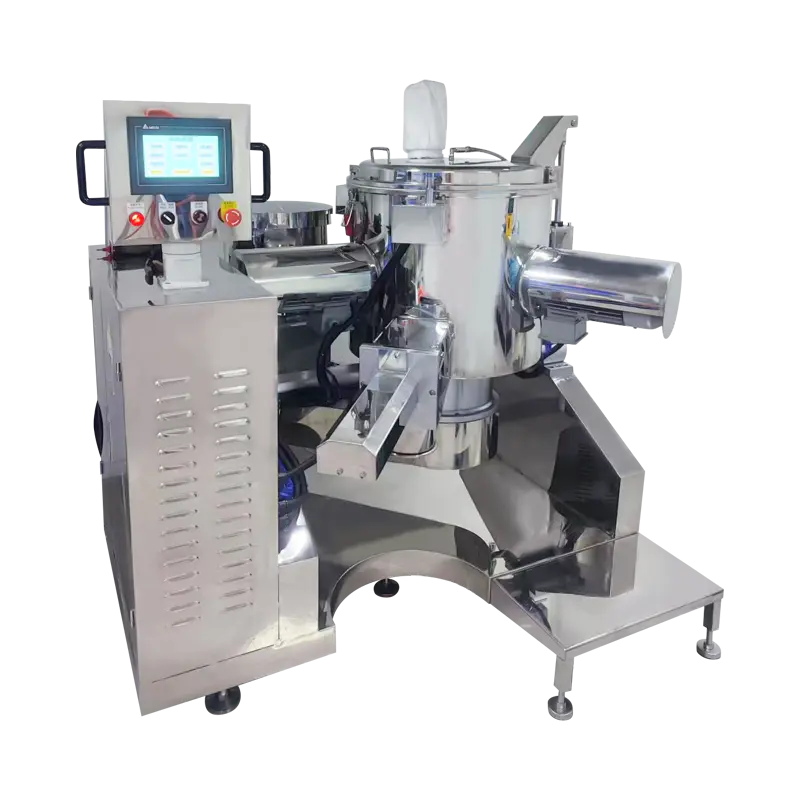
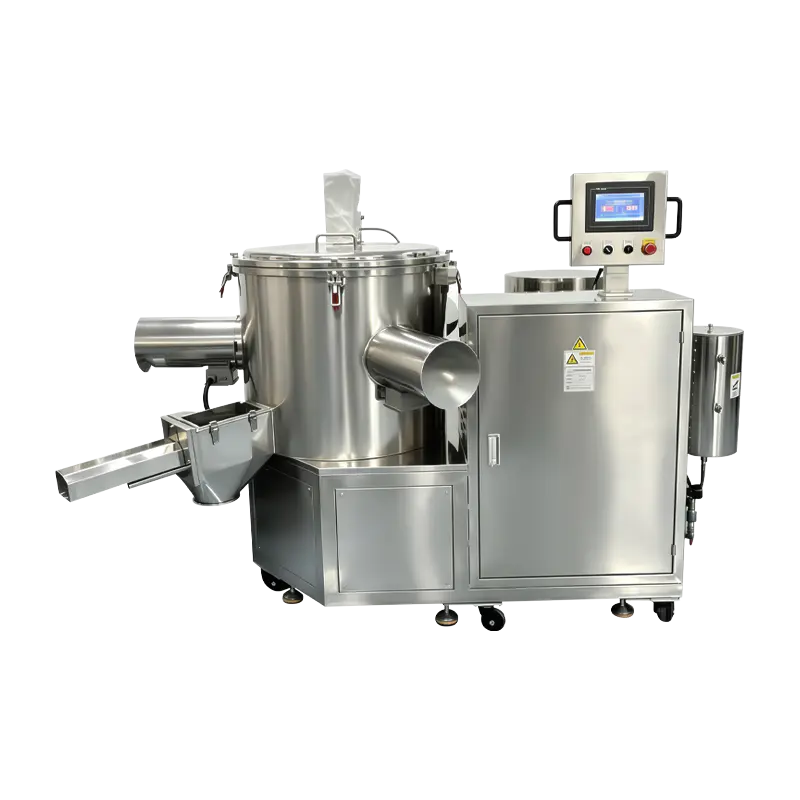
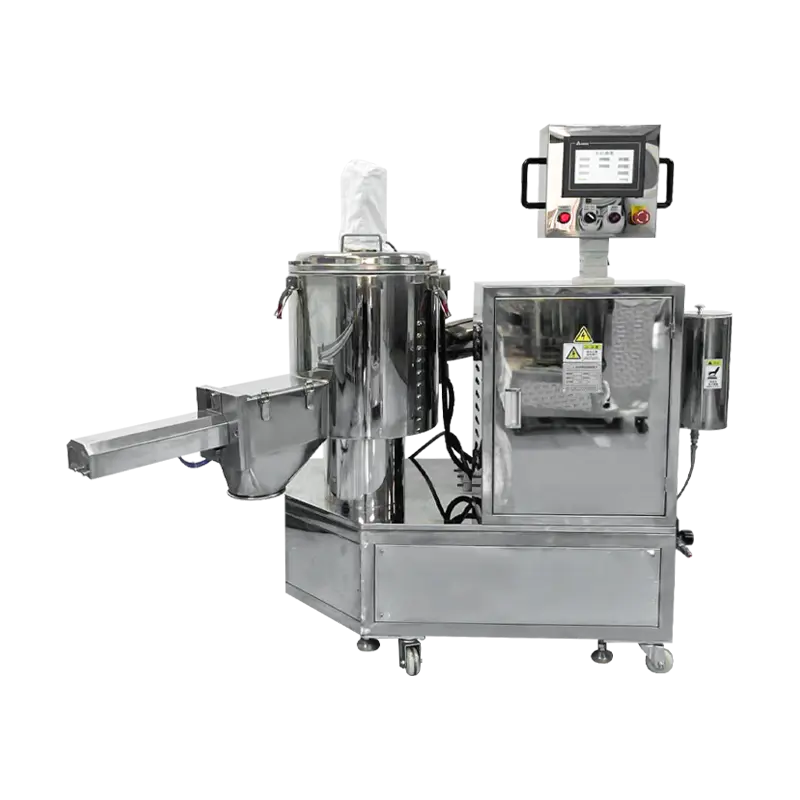
Automata arcpor préselő gép
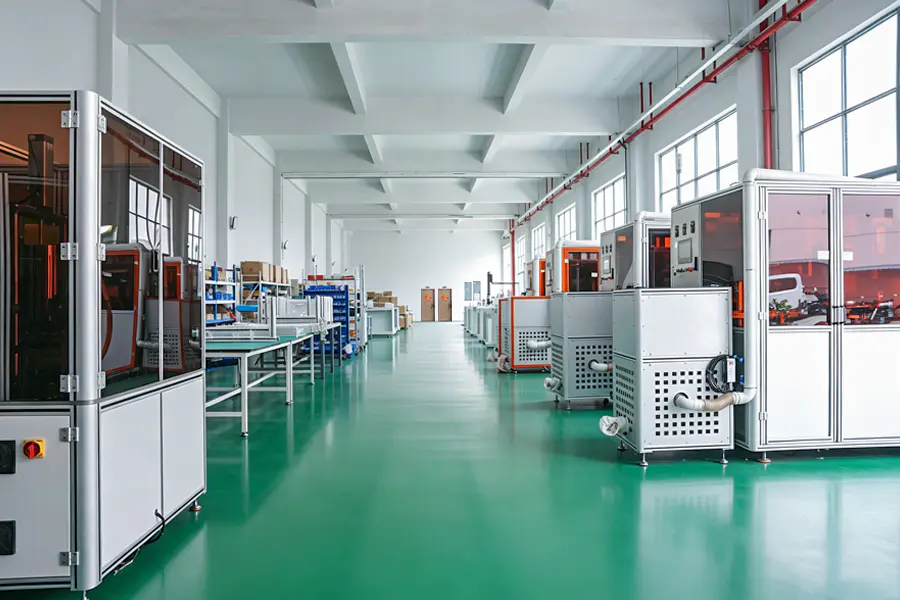
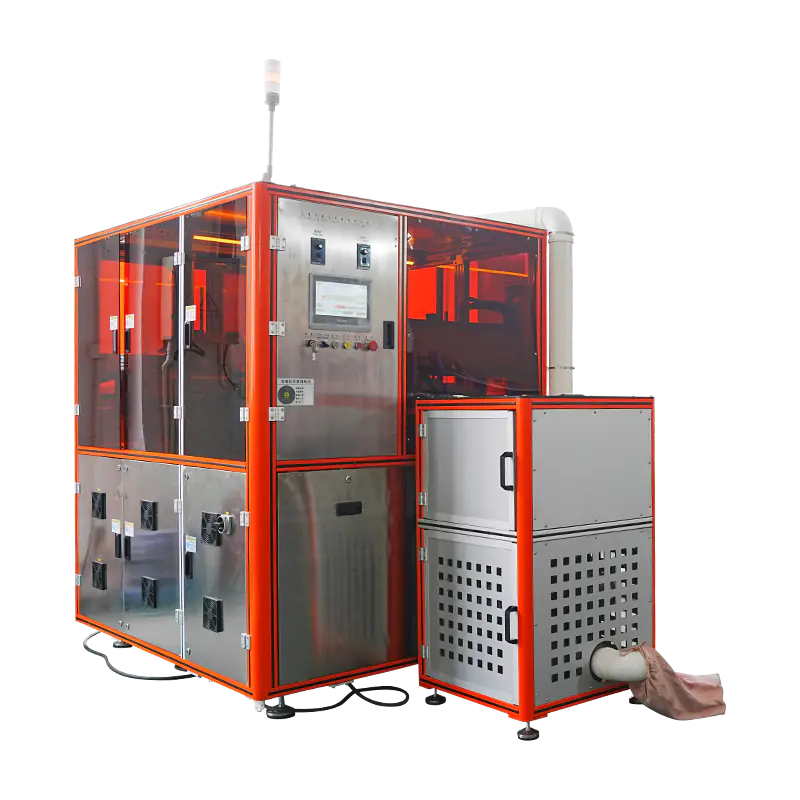
Arcpúder és kompakt púderedény gyártására konfigurált présplatform, amely nagy átmérőjű lapos serpenyőket, kupolás tömörítéseket és préselt alapozó formátumokat takar. A gép egyetlen ciklusban automatizálja a serpenyő adagolását, a por adagolását, az ágyegyengetést, a tömörítést és a kidobást. A töltési tömeg, a préselési erő, a várakozási idő és a ciklussebesség receptenként van beállítva a HMI-n keresztül, és minden serpenyős ciklus naplózásra kerül a tételrekordhoz.
Pan Infeed
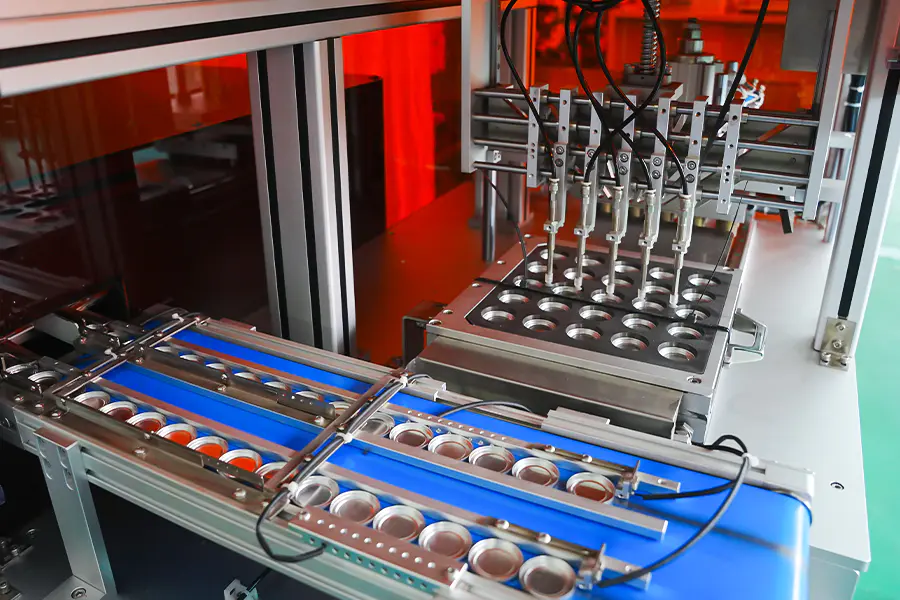
Az arcporos serpenyők egy tálcás betöltőből vagy tárból kerülnek az indexelő lemezbe. A serpenyő jelenlétét és az ülésmélységet az érzékelő megerősíti a ciklus előtt.
Por adagolás
Szervocsiga minden serpenyőt a recept szerinti súlyig megtölt. A beépített ellenőrző mérleg ellenőrzi az adagot a tolerancia ellensúlyozására, és a tartományon kívüli serpenyőket a megnyomás előtt eltéríti.
Ágyszintezés
Egy kaparó és egy könnyű vibrációs lépés kiegyenlíti a porágyat a serpenyőben, ami csökkenti a sűrűségváltozást, mielőtt a lyukasztó érintkezne a por felületével.
Tömörítés
A felső lyukasztó szabályozott sebességgel ereszkedik le a beállított erőig, és a recept várakozási értékét tartja. Minden serpenyőnél rögzítésre kerülnek az erő- és pozícióadatok.
Kidobás
A préselt serpenyőt kiemelik a szerszámból, és áthelyezik egy nyomószalagra vagy tálcás betöltő egységre. A kilökési löket a serpenyő mélységének megfelelően van beállítva.
Ellenőrzés
Az edény magasságát, súlyát és felületi állapotát egy ellenőrzési ponton ellenőrzik. Az eredmények a köteg rekordhoz kapcsolódnak a nyomon követhetőség és az eltérések áttekintése érdekében.
Lehetőségek arcpúdergyártáshoz
Az arcpúder és a kompakt púdertál formátumokhoz konfigurált funkciók.
Nagy átmérőjű serpenyők
A 40 mm-től 95 mm-ig terjedő átmérőjű serpenyőformátumokat cserélhető szerszámlapok támogatják. Igény szerint nagyobb arcpúder serpenyők is kaphatók, beállított erőtartománnyal.
Kupolás kompakt préselés
Domború és lekerekített tömörítések préselve ívelt felső szerszámmal. Az érintkezési sebesség és a tömörítési gradiens recept szerint van beállítva a kupolaprofil védelme érdekében.
Préselt alapozó formátumok
A poralapozó serpenyőket mérsékelt erővel préselik, hosszabb ideig tartva, hogy egyenletes sűrűséget alakítsanak ki a teljes serpenyő átmérőjén.
Árnyékspecifikus receptek
Minden árnyalat és készítmény tárolja a saját töltősúlyát, erejét, tartózkodási idejét és kilökési beállítását. A recept előhívása a HMI-ről történik mechanikus beállítás nélkül.
Dombornyomott felület préselés
A logóval vagy mintával ellátott felső lyukasztás támogatott. A megközelítési sebesség és a tömörítési gradiens csökken, hogy megőrizzék a serpenyő felületének finom részleteit.
Kötegelt szintű jelentés
A töltési tömeg, a préserő, az edények száma és a selejtszámok tételenként naplózásra kerülnek. Az adatok OPC UA-n vagy CSV-n keresztül exportálhatók minőségellenőrzés céljából.
Műszaki adatok
Szabványos konfigurációs értékek. A projektspecifikáció szerint meghatározott serpenyőméret, erőtartomány és szerszámozás.
Termelési illeszkedés
Ahol az arcpúder préselő gépet a kozmetikai gyártásban alkalmazzák.
Volume Compact Powder Runs
Egyetlen árnyalat hosszú futása szabványos serpenyőméreteken, a teljesítmény stabilitása a műszakon keresztül és az egyenletes serpenyőkeménység.
Préselt alapozó serpenyők
Mérsékelt erővel préselt poralapozó serpenyők, meghosszabbított idővel az egyenletes sűrűség érdekében a teljes serpenyő átmérőjén.
Kupolás kompakt formátumok
Íves szerszámokkal gyártott kupolás és lekerekített tömörítések, ahol a préselési paraméterek védik a kupolaprofilt és csökkentik az élrepedést.
Szezonális árnyékátmenetek
Kisebb kötegelt kampányok, ahol a recept-visszahívás és a rövid váltási idők támogatják az árnyalatok és a serpenyőformátumok közötti gyakori átmenetet.
Dombornyomott kompakt serpenyők
Emblémával vagy mintával ellátott serpenyők, ahol a préselési paraméterek úgy vannak hangolva, hogy megőrizzék a lyukasztás részleteit a tömörítési löket során.
Utántöltő és tálca formátumok
Töltse fel az edényeket és tálcákat ugyanazokkal a receptbeállításokkal préselve, majd vigye át a mellékelt szerelvényre a doboz betöltéséhez.
Gyakran Ismételt Kérdések
Az értékelés és a vonalintegráció során felmerülő gyakori kérdések. Válasszon ki egy kérdést a válasz kibontásához.
Milyen arcpúderformákat képes kezelni a gép
A kerek, ovális, téglalap alakú és kupolás serpenyőformátumokat cserélhető szerszámlapok támogatják. A szabványos termékcsalád 40-95 mm átmérőt vagy ezzel egyenértékű alapterületet fed le, kérésre nagyobb formátumok is elérhetők.
Hogyan szabályozható az egyes serpenyők töltési tömege
A por adagolása szervo meghajtású csiga segítségével történik volumetrikus feltöltési módszerrel. A beépített ellenőrző mérleg megerősíti a súlyt a recept értékéhez képest, és a tűréshatáron kívüli serpenyőket a megnyomás előtt eltéríti. A töltet tömege általában plusz-mínusz 0,05 g-on belül marad.
Milyen erőtartomány szükséges a préselt alapozáshoz
A préselt alapozás általában mérsékelt erőtartományt használ, meghosszabbított tartózkodási idővel. A konkrét érték az edény átmérőjétől, a készítmény kötőanyag-tartalmától és a sütemény megcélzott keménységétől függ, és a gyári átvételi vizsgálat során kerül megállapításra.
Milyen szerszámváltási idővel kell számolni
A teljes szerszámkészlet cseréje általában 25-50 percet vesz igénybe, a serpenyő alakjától és a frissítendő pozíciók számától függően. A szerszámokat a recept kódja tárolja, és az átállás előtt fokozatosra állítja az állásidő minimalizálása érdekében.
A gép nagy átmérőjű serpenyőket préselhet sűrűségváltozás nélkül
A nagy átmérőjű edényeket szintező és szabályozott tömörítési gradiens fokozatok támogatják. A préselés előtti ágykiegyenlítési lépés csökkenti a töltési magasság ingadozását, és a tömörítési gradiens úgy van beállítva, hogy a sűrűséget egyenletesen ossza el a serpenyő felületén.
Milyen adatok kerülnek naplózásra kötegenként
A töltési tömeg, a préselési erő, a várakozási idő, az edények száma és a selejtszámok tételenként naplózásra kerülnek. A ciklusszintű adatok az OPC UA-n vagy CSV-n keresztül exportálhatók minőségi dokumentáció és folyamat-ellenőrzés céljából.
Milyen karbantartási intervallumok vonatkoznak a sajtóra
A lyukasztó és matrica ellenőrzése 500 óránként javasolt, a csiga és az adagolórendszer tisztítása minden árnyalatváltáskor, az indexelő kalibrálása 1000 óránként, és a mérőcella ellenőrzése 12 havonta. A nyilvántartást a gép karbantartási naplója mellett vezetik.
Integrálható-e a gép a meglévő kompakt ház-összeszerelő sorokkal
Igen. Az ürítőállomás egy helyzetazonosító jelet ad, amelyet a tokbetöltő vagy tálcát összeszerelő berendezések használhatnak az igazításhoz és sorrendbe állításhoz. Az integrációs követelmények a vonalelrendezés tervezése során kerülnek meghatározásra.
Process Deviation Reference
Az arcpúder préselése során megfigyelt helyzetek és a megfelelő korrekciós intézkedések.
A serpenyő felülete megreped a préselés után
Növelje meg a várakozási időt 0,5-1 másodperccel, és csökkentse a tömörítési gradienst. Ellenőrizze a lyukasztás és a szerszám hézagát a szerszámozási rekordhoz képest. Győződjön meg arról, hogy a por nedvességtartalma 1 és 3 százalék között marad.
A sűrűség a nagy serpenyő átmérőjétől függően változik
Tekintse át az ágyszintbeállítás lépését, és győződjön meg arról, hogy a kaparó vagy a rezgés beállítása helyes. Kissé hosszabbítsa meg a tartási időt, hogy a pormátrix egyenletesen leülepedhessen. Ellenőrizze, hogy a lyukasztó felső felülete nem sík-e a szerszámbejegyzéshez képest.
A töltet tömege pozíciónként változik
Futtassa le a pozíciónkénti kalibrációs rutint az érintett csiga számára. Ellenőrizze a por térfogatsűrűségének konzisztenciáját a garatban, és ellenőrizze a csigacsavar kopását. Ellenőrizze, hogy a garat szintje 30 százalék felett marad-e a gyártás során.
A por a felső lyukasztóhoz tapad
Csökkentse a nyomóerőt 10-15 százalékkal, és rövidítse le a tartási időt. Polírozza le a lyukasztó felületét, és ellenőrizze, hogy a kioldási szög megfelel-e a szerszám specifikációinak. Gyártás előtt ellenőrizze a por hőmérsékletét és nedvességtartalmát.
A serpenyő nincs teljesen kidobva a szerszámból
Ellenőrizze, hogy a kilökési löket megegyezik-e az edénymélység beállításával. Vizsgálja meg az ejektorrúd szennyeződését, és tisztítsa meg a szerszám falát. Győződjön meg arról, hogy az alsó lyukasztó teljesen visszatér a következő töltési szakasz előtt.
Ellenőrizze, hogy a mérleg selejtjei túllépik a normál tartományt
Ellenőrizze az ellenőrző mérleg kalibrálását egy referenciamérleghez képest. Vizsgálja meg a csigát és az adagolóhengert, hogy nincs-e benne porhalmozódás. Győződjön meg arról, hogy a porkészlet részecskemérete vagy nedvességtartalma nem változott a tételek között.
Integrációs megjegyzések
A telepítést, a segédprogramokat és a hosszú távú működést befolyásoló tényezők.
Porellátás
Javasoljuk, hogy egy szintvisszacsatolású puffergarat legyen az áramlás előtt. Betöltés előtt a pornak száraznak, csomómentesnek kell lennie, és a megadott részecskeméret-tartományon belül kell lennie.
Downstream Transfer
Az ürítőállomás kompatibilis a szállítószalagos áthelyezéssel, a tálcás betöltéssel vagy a robotos komissióval és elhelyezéssel. A pozíció azonosított jel támogatja a tok betöltését és az összeállítás beállítását.
Szerszámtárolás
A lyukasztó- és szerszámkészleteket védőbevonattal ellátott, felcímkézett állványokban kell tárolni. Az egyes serpenyőformátumokat és receptkódokat a hézagértékekkel ellátott szerszámrekordok kísérik.
Karbantartási tervezés
Az ajánlott időközök magukban foglalják a lyukasztás és a szerszám ellenőrzését 500 óránként, az indexelő kalibrálását 1000 óránként, a csiga tisztítását minden árnyalatváltáskor és a mérőcella ellenőrzését 12 havonta.