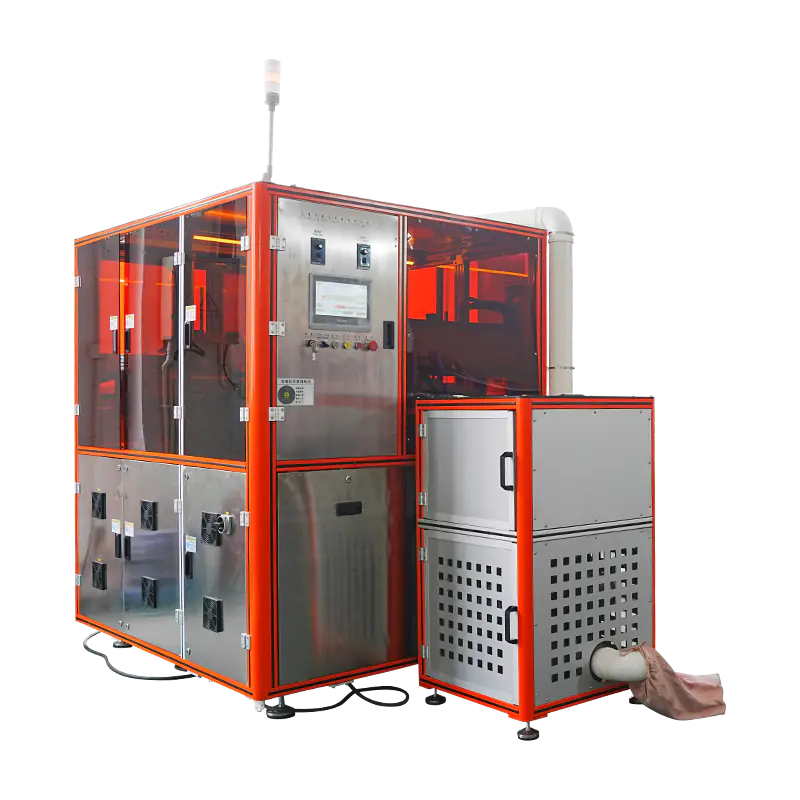
Rotary kozmetikai por présgép
Folyamatos forgó platform, amely több préselési pozíciót hordoz, amelyek az asztal megállítása nélkül mozognak a töltési, préselési és kilökési zónákon. A gépet a préselt kozmetikai púder tartós kibocsátására tervezték, beleértve a szemhéjfestéket, a pirosítót, az alapozót és a highlightert, pozíciónkénti nyomásfigyeléssel és receptvezérelt folyamatvezérléssel.
Folyamatos mozgás
A forgóasztal indexel, miközben préselés történik, így a töltés, tömörítés és kiürítés átfedő sorrendben zajlik, nem pedig különálló lépésekben.
Pozíció szintszabályozás
Minden préselési pozíciónak megvan a saját nyomásérzékelője, tartózkodási értéke és kilökési lökete, amelyek mindegyike külön címzett a gépvezérlő rendszeren keresztül.
Kampány alapú termelés
A receptek pozíciócsoportokhoz rendelhetők, így egy forgási ciklus több SKU-t állít elő párhuzamosan egy gyártási kampány időtartamára.
Gépelrendezés
A forgóplatform körül elhelyezett funkcionális zónák.
Por adagolás
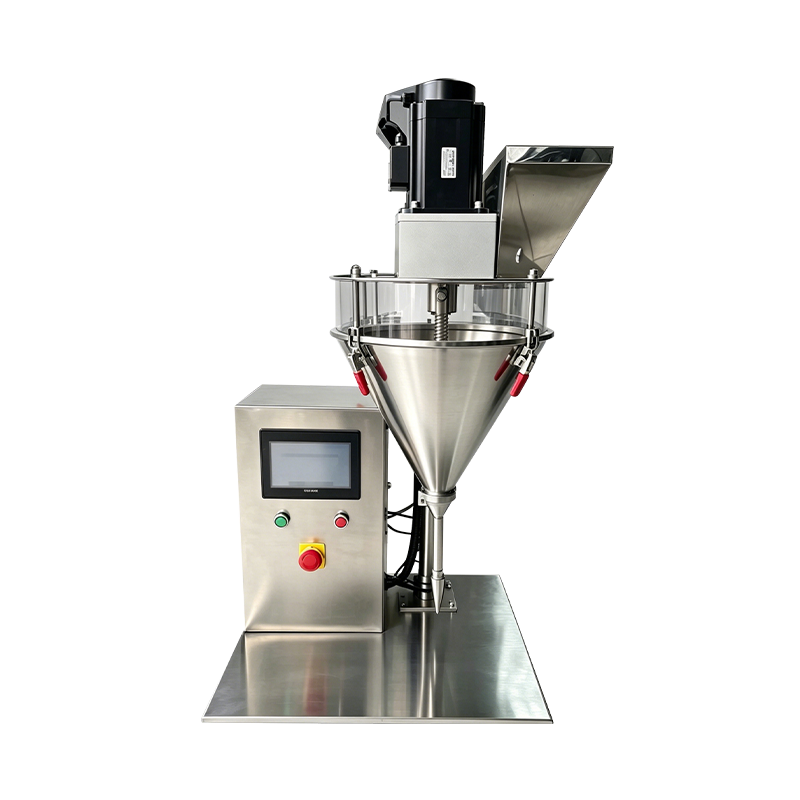
A szervohajtású csigafejek az asztal forgása során minden pozícióhoz igazodnak. A töltést helyzetérzékelők indítják el, az adag súlyát pedig egy soron belüli ellenőrző mérleg ellenőrzi, mielőtt az asztal a prészónába lépne.
- Töltési pontosság plusz-mínusz 0,04 g
- Külön garat készítményenként
- Automatikus garatszint visszajelzés
Rotációs préselés
A felső és alsó lyukasztó a konfigurációtól függően a bütykös vagy szervo hajtású profilokat követi. A nyomás fokozatosan érvényesül, ahogy a pozíció áthalad a présíven, ami csökkenti a por fröccsenését és javítja a sütemény integritását.
- Nyomástartomány 3-15 tonna pozíciónként
- Szervo vagy bütyök működtetési lehetőségek
- Független tartózkodási beállítás pozíciónként
Kidobás és kisütés
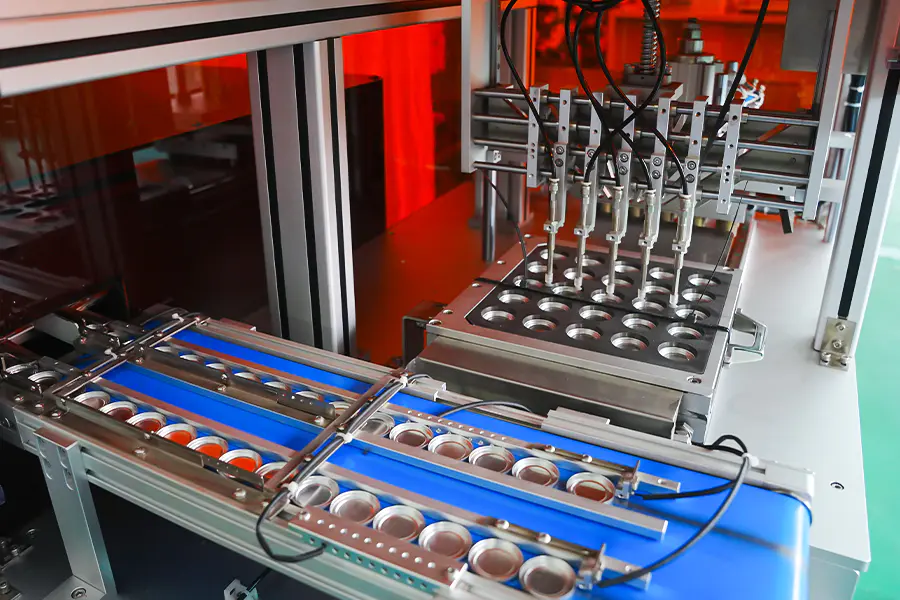
A préselt serpenyőket egy szinkronizált kidobó emeli ki a szerszámból, és egy ürítő szállítószalagra vagy egy pick and place egységre továbbítja. Az elutasított egységek ugyanazon az állomáson kerülnek átirányításra, anélkül, hogy megszakítanák az asztal forgását.
- Pneumatikus vagy szervo kidobás
- Pozícióhoz kötött elutasító kapu
- Kompatibilis a robotos kiszedővel
A specifikáció áttekintése
A szabványos konfigurációkhoz tartozó értékek. A pozíciószám és a nyomástartomány projektenként van meghatározva.
Termelési illeszkedés
Ahol rotációs préselést alkalmaznak a kozmetikai gyártásban.
Nagy hangerősségű árnyékoló fut
A folyamatos forgatás egyetlen árnyalat hosszú lefutását teszi lehetővé, stabilan tartja a kimenetet minden műszakon keresztül anélkül, hogy az egyállásos préseknél észlelhető indítási és leállítási veszteségek jelentkeznének.
Párhuzamos cikkszámú kampányok
A pozíciócsoportokhoz különböző összetételek vagy serpenyőformátumok rendelhetők, így egyetlen forgó platform több SKU-t állít elő ugyanabban a gyártási ablakban.
Kompakt és alapozó serpenyők
Kompakt púderre és púderes alapozóra alkalmazzák, ahol nagy mennyiségben egyenletes sűrűségre és tiszta élekre van szükség.
Paletta alkatrészek gyártása
A több színpalettákhoz tartozó egyedi serpenyők pozíciócsoportokban kerülnek préselésre, majd a paletta betöltéséhez átkerülnek a downstream szerelvényre.
Szerződéses gyártási vonalak
Megfelel a több márkát kiszolgáló gyártási környezeteknek, ahol a pozíciónkénti recept-visszahívás és a kötegszintű jelentés csökkenti az átállási erőfeszítéseket.
Ásványi és préselt pigment
Ásványi porokhoz és préselt pigmentekhez használják, ahol alacsony nyomástartományok és hosszabb tartózkodási értékek szükségesek a repedések elkerülése érdekében.
Működési referencia
A forgó préselés során előforduló helyzetek és a megfelelő műveletek.
Súlyváltozás a pozíciók között
Futtassa le a pozíciónkénti kalibrációs rutint az érintett csigafejhez. Győződjön meg arról, hogy a por térfogatsűrűsége nem változott a tételek között. Vizsgálja meg a csigacsavart és az adagolóhengert, hogy nincs-e benne kopás vagy porlerakódás. Ellenőrizze a helyzetellenőrző mérleget egy referenciamérleggel.
A táblázat indexelése leáll a ciklus közepén
Ellenőrizze az indexelő meghajtó riasztási előzményeit a HMI-n. Ellenőrizze a mechanikus rögzítőcsapot és a helyzetérzékelőt, hogy nincs-e rajta törmelék. Ellenőrizze, hogy nincs-e túlterhelés a szervo meghajtón. Győződjön meg arról, hogy az asztali csapágyak kenési intervallumát betartották.
A sütemény szélei préselés után megrepednek
Bővítse ki az érintett pozíciócsoport tartózkodási értékét. Csökkentse a prés megközelítési sebességét. Ellenőrizze, hogy a lyukasztó és a szerszám hézaga a specifikáción belül van. Ellenőrizze a por nedvességtartalmát, amelynek 1 és 3 százalék között kell maradnia.
Porszennyeződés a pozíciók között
Vizsgálja meg a helyzetvédő pajzsokat és az asztallap felületét, hogy nincs-e benne porhordozás. Ellenőrizze, hogy a vákuum-elszívási pontok tiszták-e. A kampányok között tisztítsa meg a szerszámasztalt, és ellenőrizze, hogy a garat fedelei zárva maradnak-e a gyártás során.
A kilökődés maradékot hagy a szerszámban
Ellenőrizze a kilökési löketet az edény mélységéhez képest. Csiszolja le a szerszámfalat, és ellenőrizze a pontozást. Vigye fel a megadott kenőanyagot az ajánlott időközönként. A következő feltöltési ciklus előtt ellenőrizze, hogy az alsó lyukasztó teljesen visszatért.
Vonalintegráció
Pontok, amelyek befolyásolják, hogy a forgóprés hogyan csatlakozik a környező berendezéshez.
Felfelé irányuló porellátás
A forgóprés egy keverő- vagy szállítóberendezéssel táplált puffergaratból szív. A szintérzékelők állandó tápellátást biztosítanak, és megakadályozzák az éhezést nagy fordulatszámon.
Downstream Take Out
A préselt serpenyők egy szállítószalagra vagy egy pick and place egységbe ürülnek. A pozíció azonosított jelek támogatják a lefelé irányuló válogatást, a tálcabetöltést vagy a paletta összeállítását.
Adatok és nyomon követhetőség
A pozíciószintű gyártási adatok kötegenként kerülnek naplózásra. A rekordok MES- vagy ERP-rendszerekbe küldhetők a minőségi dokumentáció és a hozamelemzés támogatása érdekében.
Karbantartás tervezése
Az ajánlott időközök közé tartozik a hidraulikaolaj-elemzés 2000 óránként, a lyukasztó és a szerszám ellenőrzése 500 óránként, valamint a forgócsapágyak szervizelése 1500 óránként.