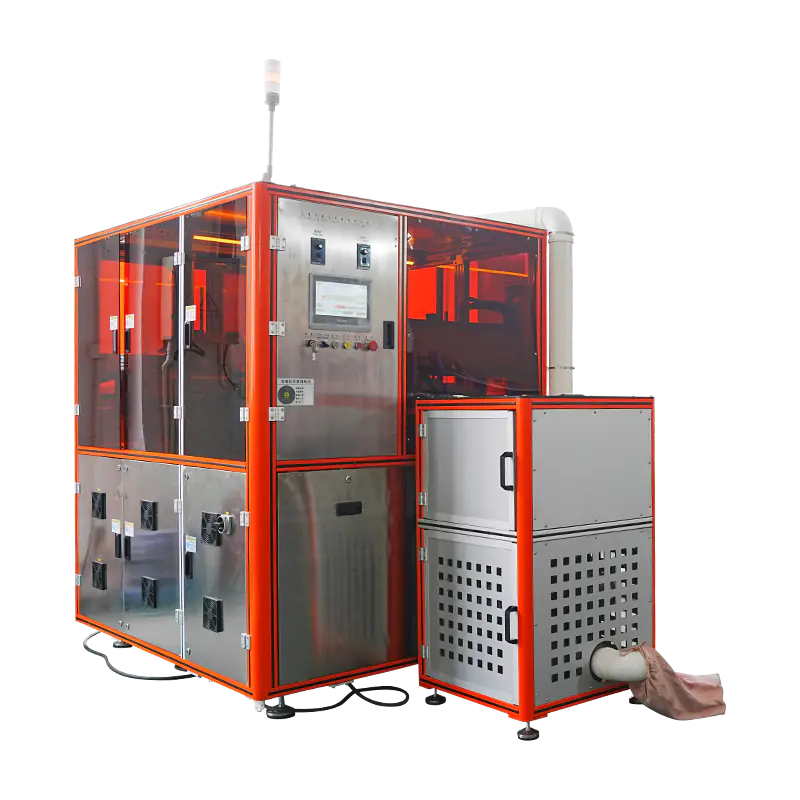
Szervóhajtású kozmetikai por présgép
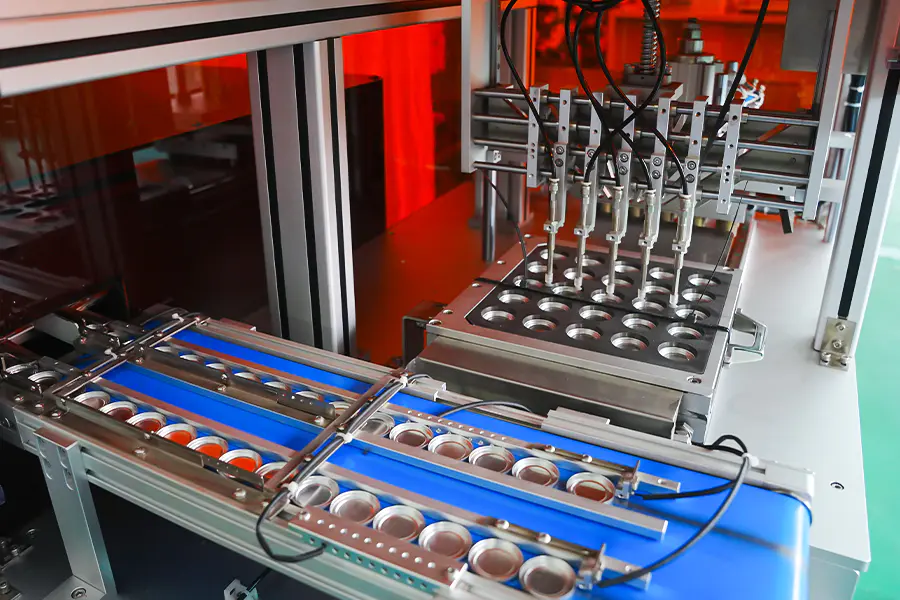
Présplatform, amelyen a tömörítési löketet egy szervomotor és egy golyóscsavar szerelvény hozza létre, nem pedig hidraulikus vagy pneumatikus áramkör. A pozíciót, a sebességet és az erőt a hajtás paraméterei szabályozzák, lehetővé téve a présprofil fokozatos alakítását. Kozmetikai portömörítésre alkalmazzák, ahol a ciklus megismételhetősége, az erő pontossága és a folyamat dokumentációja meghatározott követelmények.
Digitális erővezérlés
Az erőt a szervohajtás nyomatéka állítja elő, és a szerszámlemez alatti erőmérő cella ellenőrzi, így a préselési értéket szoftver határozza meg, nem pedig nyomásszabályozó beállítása.
Profil ismételhetősége
A préselési profil minden szakasza a receptben tárolódik, és a hajtás ugyanazt a mozgásgörbét reprodukálja ciklusról ciklusra, függetlenül a gyártás időtartamától.
Adatrögzítés folyamata
A pozíciót, a sebességet, a nyomatékot és az erőt rögzített mintavételi gyakorisággal rögzíti minden ciklusban, és a görbe adatait a tétel rekordhoz viszonyítva tárolja ellenőrzés céljából.
Szervo préselési profil
A löket programozható szakaszokra oszlik, amelyek mindegyike saját sebességgel, pozícióval és erőcéllal rendelkezik.
1. szakasz
MegközelítésA kos meghatározott sebességgel ereszkedik le közvetlenül a por felülete fölé. A megközelítési sebesség magasabbra van állítva rövid ciklusidők esetén, és alacsonyabb dombornyomott szerszámoknál.
2. szakasz
KapcsolatfelvételA sebesség az érintkezési ponton lecsökken, hogy korlátozza a porágyat érő ütközést, és megőrizze a serpenyő élének geometriáját a tömörítés kezdetén.
3. szakasz
TömörítésAz erő szabályozott ütemben emelkedik a célértékre. A tömörítési gradiens készítményenként van beállítva, hogy szabályozza a sűrűségeloszlást a lepényben.
4. szakasz
TartsaAz erőt egy tűrési sávon belül tartják egy meghatározott ideig, lehetővé téve a por mátrix ülepedését és a kötőanyag áramlását a részecskék között.
5. szakasz
KiadásAz erő fokozatosan csökken, nem pedig azonnal. A fokozatos kioldás csökkenti a nyomáskülönbséget a lyukasztó és a sütemény felülete között.
6. szakasz
VisszavonásA nyomószár a beállított sebességgel visszatér a legfelső pozícióba, megtisztítva a szerszám területét a kilökési szakaszhoz és a következő töltési ciklushoz.
Hajtásvonat és mérés
Az erő pontosságát és a ciklus ismételhetőségét meghatározó alkatrészek.
Szervo motor
Folyamatos préselésre alkalmas AC szervomotor. A nyomatékkimenet a golyóscsavar emelkedésén keresztüli nyomóerőhöz van hozzárendelve, és a hajtás a tartási szakaszban zárt hurkon belül tartja a nyomatékot.
Golyós csavar és kos
Az előfeszített golyóscsavar a forgást lineáris mozgássá alakítja alacsony holtjáték mellett. A nyomószár lineáris síneken van megvezetve, hogy korlátozza a terhelés alatti oldalirányú elhajlást, és a lyukasztást a tűréshatáron belül tartsa.
Load Cell
A szerszámlemez alá szerelt nyúlásmérő mérőcella méri a tényleges nyomóerőt. A jelet folyamatosan mintavételezi, és összehasonlítja a recept céljával a tömörítési és tartási szakaszban.
Pozíciókódoló
A szervomotor abszolút jeladója nagy felbontású visszacsatolást biztosít a nyomószár helyzetére. A pozícióértékek határozzák meg a szakaszátmeneteket, és minden ciklushoz az erőgörbével együtt rögzítésre kerülnek.
Műszaki adatok
Szabványos keretértékek. Az erőtartomány, a löket és a szerszámozás alkalmazásonként van meghatározva.
Alkalmazott gyártási esetek
Szervóhajtású préseléshez megfelelő termékformátumok és folyamatkörülmények.
Sűrű pigment tömörítések
A meghatározott tömörítési gradienst igénylő készítmények előnyben részesítik a fokozati szint szabályozását, amely csökkenti a nagy sűrűségű edények lezárását.
Többrétegű kompaktok
Az egymás utáni töltési és préselési szakaszok különálló profilokkal két- vagy háromrétegű pogácsákat állítanak elő szabályozott rétegközi sűrűséggel.
Por alapozó
Kötőanyagban gazdag porok, amelyeket fokozatos kioldással préselnek, hogy korlátozzák a felület repedését és javítsák a serpenyő élének stabilitását.
Dombornyomott pan formátum
A dombormű és logó minták megmaradtak a csökkentett érintkezési sebességnek és a szabályozott tömörítési gradiensnek köszönhetően.
Sült torta előforma
Nagy formátumú sütemények közepes erővel préselve, hosszabb tartási idővel, hogy egyenletes sűrűséget hozzon létre a sütési szakasz előtt.
Szabályozott gyártósorok
Folyamatkörnyezetek, ahol a ciklusonkénti erő- és pozícióadatokat meg kell őrizni a kötegdokumentációhoz és az eltérések felülvizsgálatához.
Gyakran Ismételt Kérdések
Az értékelés és a vonalintegráció során felmerülő gyakori kérdések. Válasszon ki egy kérdést a válasz kibontásához.
Miben különbözik a szervo préselés a hidraulikus préseléstől?
A szervopréselés erőt generál a motor nyomatékán és egy golyóscsavaron keresztül, így a löket helyzetét és sebességét közvetlenül a hajtás szabályozza. A hidraulikus préselés erőt hoz létre a folyadéknyomáson keresztül, ami nagy erőnél hatékony, de kevésbé pontos pozícióban. Szervo préselés van kiválasztva, ahol profil ismételhetőség és ciklus szintű adatrögzítés szükséges.
Változtatható-e a présprofil a termékek között
Igen. Minden termékrecept tárolja a saját szakaszszámát, a szakasz pozícióit, sebességét, erőcéljait és tartási idejét. A receptek előhívása a HMI-ből történik, és az átállás nem igényli a hajtáslánc mechanikus beállítását.
Milyen adatok kerülnek rögzítésre az egyes préselési ciklusokhoz
Az erőt, a pozíciót, a sebességet és a meghajtó nyomatékot 1 kHz-en mintavételezi és ciklusonként tárolja. Az adatok a kötegelt rekordhoz kapcsolódnak, és OPC UA-n vagy CSV-n keresztül exportálhatók folyamat-ellenőrzés vagy ügyféldokumentáció céljából.
Alkalmas-e a gép nagy erejű alkalmazásokhoz
A szabványos keret 25 tonnáig terjed. E tartomány felett általában hidraulikus préselés van előírva. A szervopréselést a pontosság és a folyamatszabályozás miatt választották ki, nem pedig a maximális erőkapacitást.
Milyen karbantartást igényel a hajtáslánc?
A golyóscsavarok kenését meghatározott időközönként, jellemzően 1000 üzemóránként ellenőrzik. A lineáris vezetősíneket azonos időközönként tisztítják és zsírozzák. A mérőcella kalibrálása 12 havonta javasolt, és a jeladó akkumulátorának cseréje a hajtás gyártójának ütemezése szerint történik.
Hogyan viselkedik a gép áramkimaradás esetén
Teljesítményvesztéskor a szervohajtás szabályozott leállásba lép, és a nyomószár a fék be nem kapcsolódásáig tartja a pozícióját. A helyreállítási eljáráshoz a termelés folytatása előtt egy helyreállító ciklusra van szükség. A megszakadt egység ciklusadatai meg vannak jelölve a naplóban.
A szerszámok megoszthatók hidraulikus vagy pneumatikus gépekkel
A szerszámok megosztása a rögzítési felülettől és az erőtartománytól függ. Ahol ugyanazt a szabványos lemezt használják, és az erőtartomány lefedi a szükséges tömörítési erőt, a szerszámkészletek dokumentált hézagértékekkel átvihetők.
Mi határozza meg a ciklus kimenetét ezen a platformon
A ciklus kimenete a lökethossztól, a fokozat sebességétől, a tartási időtől és a serpenyő méretétől függ. A csökkentett megközelítési sebesség és a hosszabb tartási idő csökkenti a kimeneti sebességet, míg a sekély serpenyőkön lévő rövid profilok nagyobb teljesítményt eredményeznek. A tényleges árakat a gyári átvételi teszt során ellenőrizzük.
Process Deviation Reference
A szervopréselés során megfigyelt helyzetek és a megfelelő korrekciós intézkedések.
Az erőgörbe eltér a tárolt profiltól
Tekintse át a görbét a referenciaprofilhoz képest a HMI-ben. Ellenőrizze a mérőcella jelének elsodródását egy referenciaműszerrel összehasonlítva. Ellenőrizze, hogy a töltőpor tömege a tűréshatáron belül van-e, és ellenőrizze a golyóscsavar kenési állapotát.
A szervohajtás nyomatéktúlterhelést jelez
Ellenőrizze, hogy nincs-e mechanikai akadály a szerszám területén, és győződjön meg arról, hogy a nyomószár szabadon mozog a löketben. Győződjön meg arról, hogy az erőcélt nem a keretbesorolás fölé állította be. Vizsgálja meg a golyóscsavart és a vezetősínek szennyeződését vagy elégtelen kenését.
A pozíció ismételhetősége eltolódik egy műszak alatt
Győződjön meg arról, hogy a meghajtószekrény hűtése működik, és hogy a környezeti hőmérséklet a specifikáción belül van. Ellenőrizze, hogy nincs-e holtjáték a jeladó tengelykapcsolóján. Futtassa le a homing ciklust, és hasonlítsa össze a pozícióértékeket az üzembe helyezési rekorddal.
A ciklusidő meghaladja a recept célját
Tekintse át a színpadi sebesség beállításait a recept szerint. Ellenőrizze a mechanikai súrlódást a nyomóhengerben, és ellenőrizze, hogy betartották-e a kenési intervallumokat. Győződjön meg arról, hogy a hajtás nincs nyomatékkorlátozó üzemmódban a tömörítési szakaszban.
A serpenyő élei megrepednek a tömörítés után
Csökkentse a tömörítési gradienst az érintett szakaszban, hogy lassítsa az erőnövekedést. Növelje meg a tartási időt 0,5-1 másodperccel. Ellenőrizze a lyukasztás és a szerszám hézagát, és győződjön meg arról, hogy a por nedvességtartalma az ajánlott sávon belül marad.
Hiányoznak a ciklusadatok a kötegnaplóból
Ellenőrizze a kommunikációs kapcsolatot a PLC és az adatnaplózó rendszer között. Ellenőrizze a tárhelyet a naplózó eszközön. Győződjön meg arról, hogy a ciklusszámláló nincs alaphelyzetbe állítva, és ellenőrizze, hogy a PLC óra szinkronban van-e az üzem hálózatával.
Integrációs megjegyzések
A telepítést, a segédprogramokat és a hosszú távú teljesítményt befolyásoló tényezők.
Áramminőség
A szervohajtás stabil tápellátást biztosít alacsony harmonikus torzítással. Ahol az üzem ellátása jelentős eltéréseket mutat, a meghajtó elektronika védelmére vonalreaktor vagy aktív szűrő javasolt.
Padló és vibráció
A géphez vízszintes padlóra van szükség, rögzítési pontokkal a beépítési rajz szerint. A szigetelő párnák csökkentik a reakcióerő átvitelét a környező berendezésekre, és javítják a helyzet stabilitását.
Szekrény hűtés
A meghajtószekrény léghűtéses, és szabad térre van szüksége a légáramláshoz a ház körül. A szekrény bemeneti nyílásánál a környezeti hőmérsékletnek a hajtás specifikációján belül kell maradnia a műszak alatt.
Hálózat és adatok
A vezérlő támogatja az OPC UA és CSV exportálást. A hálózati konfigurációt az üzembe helyezés során határozzák meg, hogy megfeleljenek az üzemi MES-nek vagy a historikus architektúrának, a gyártási rekordokhoz társított tételazonosítókkal.