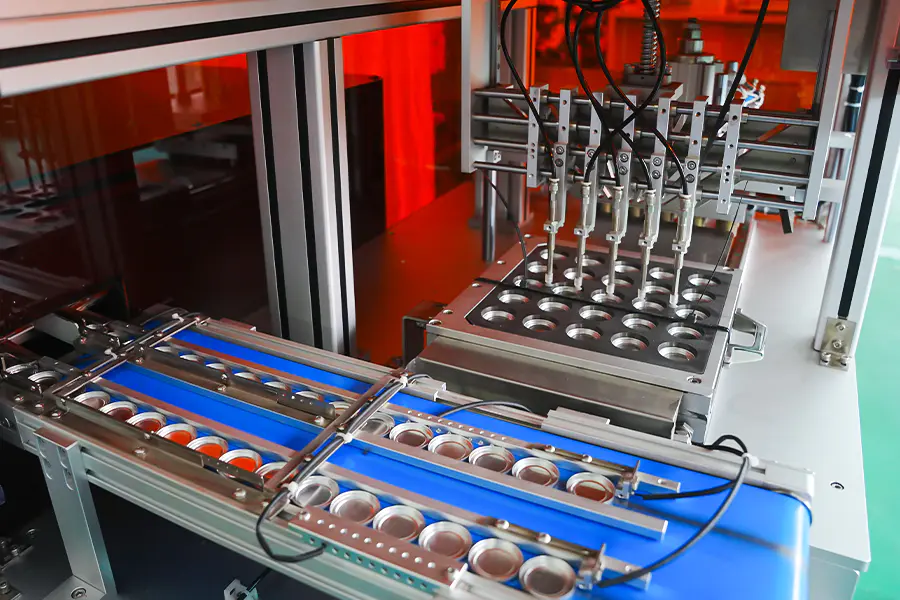
Pan Loading
Az üres serpenyőket egy tárból vagy vibrációs tálból táplálják az indexelő lemezbe. Az edény jelenlétét az érzékelő igazolja, mielőtt a ciklus továbbhaladna a töltőállomásra.
Por adagolás
Szervóhajtású csiga minden serpenyőt a recept szerinti súlyig megtölt. A töltési értéket egy soron belüli ellenőrző mérleg ellenőrzi, és a tűréshatáron kívüli edényeket elutasításra jelöli.
Szintezés
Egy kaparó vagy vibrációs lemez egyengeti a porágyat a serpenyőben. Ez a lépés csökkenti a sűrűségváltozást, mielőtt a lyukasztó érintkezne a por felületével.
Megnyomása
A felső lyukasztó leereszkedik a beállított erőre, és megtartja a recept tartózkodási értékét. A nyomás- és helyzetadatokat minden egyes serpenyőre rögzítik.
Kidobás
A préselt serpenyőt kiemelik a szerszámból, és áthelyezik egy nyomószalagra vagy tálcás betöltő egységre. A kilökési löket az edénymélység szerint van beállítva.
Ellenőrzés
Az edény magasságát, súlyát és felületi állapotát egy ellenőrzési ponton ellenőrzik. Az adatok a köteg rekordhoz kapcsolódnak a nyomon követhetőség érdekében.
Alapvető képességek
A szemhéjpúder készítéséhez konfigurált funkciók.
Alakú serpenyős szerszámozás
Kerek, négyzet alakú, téglalap, ovális és egyedi formájú serpenyőszerszámok cserélhető szerszámlapon keresztül. Az átállás dokumentált szerszámozási eljárást követ.
Árnyékspecifikus receptek
Minden árnyalat és készítmény tárolja a saját töltősúlyát, erejét, tartózkodási idejét és kilökési beállítását. A recept előhívása a HMI-ről történik mechanikus beállítás nélkül.
Multi Pan paletta kitöltés
Az indexlap több serpenyőpozíciót is hordozhat, így egyetlen palettához több árnyalatot töltenek és préselnek ugyanabban a cikluscsoportban.
Dombornyomott felület préselés
A felső lyukasztások logóval, mintával vagy kupola geometriájával támogatottak. A megközelítési sebesség és a tömörítési gradiens csökken a tehermentesítő szerszámoknál.
Soron belüli súlyellenőrzés
A töltőállomás után egy ellenőrző mérleg megerősíti az edény súlyát a recept értékéhez képest. A tűréshatáron kívüli serpenyőket a préselés előtt eltéríti a rendszer.
Kötegelt szintű jelentés
A töltési tömeg, a préserő, az edények száma és a selejtszámok tételenként naplózásra kerülnek. Az adatok exportálhatók OPC UA-n vagy CSV-n keresztül minőség-ellenőrzés céljából.
Műszaki adatok
Szabványos konfigurációs értékek. A serpenyőméret, az erőtartomány és a szerszámok projektenként vannak meghatározva.
Termelési illeszkedés
Ahol a szemhéjfesték préselő gépet a kozmetikai gyártásban alkalmazzák.
Single Shade Volume Fut
Egyetlen árnyalat hosszú futása szabványos serpenyőméreteken, a teljesítmény stabilitása a műszakon keresztül és az egyenletes serpenyőkeménység.
Paletta kötésű gyártás
Több árnyalatú paletták, ahol több serpenyőt állítanak elő és állítanak össze összehangolt sorrendben egyetlen palettaformátumhoz.
Szezonális és korlátozott választék
Kisebb kötegelt kampányok, ahol a recept-visszahívás és a rövid váltási idők támogatják az árnyalatok és a serpenyőformátumok közötti gyakori átmenetet.
Dombornyomott és speciális serpenyők
Felületi domborművel, kupolageometriával vagy texturált felülettel rendelkező serpenyők, ahol a préselési paraméterek hangolásra kerültek a lyukasztási részletek védelmére.
Minta- és promóciós egységek
Csökkentett erőbeállítások és rövidebb ciklusok a mintaedényekhez és promóciós formátumokhoz, a gép beállításának megváltoztatása nélkül.
Többsoros együttélés
Más préselési platformok mellé telepítve, ahol a szemhéjfesték-formátumok dedikált sort igényelnek a dedikált szerszámokhoz és receptekhez.
Gyakran Ismételt Kérdések
Az értékelés és a vonalintegráció során felmerülő gyakori kérdések. Válasszon ki egy kérdést a válasz kibontásához.
Mely szemhéjpúder formátumokat tudja kezelni a gép
A kerek, négyzet alakú, téglalap, ovális és egyedi formájú serpenyőket cserélhető szerszámlapok támasztják alá. A standard termékcsalád a 15 mm-től 45 mm-ig terjedő átmérőt vagy ezzel egyenértékű alapterületet fedi le, kérésre nagyobb formátumok is elérhetők.
Hogyan szabályozható az egyes serpenyők töltési tömege
A por adagolása szervo meghajtású csiga segítségével történik volumetrikus feltöltési módszerrel. A beépített ellenőrző mérleg megerősíti a súlyt a recept értékéhez képest, és a tűréshatáron kívüli serpenyőket a megnyomás előtt eltéríti. A töltet tömege általában plusz-mínusz 0,03 g-on belül marad.
Több árnyalat is előállítható ugyanabban a ciklusban
Igen. Az indexelő lemez több serpenyőpozíciót hordoz, és mindegyik pozíció ugyanazt vagy más árnyalatú receptet futtathat. Ez megfelel a palettakötéses gyártásnak, ahol több árnyalatot préselnek össze összehangolt sorrendben.
Milyen szerszámváltási idővel kell számolni
A teljes szerszámkészlet-csere általában 20-40 percet vesz igénybe, a serpenyő alakjától és a frissítendő pozíciók számától függően. A szerszámokat a recept kódja tárolja, és az átállás előtt fokozatosra állítja az állásidő minimalizálása érdekében.
Hogyan kezeli a gép a dombornyomott vagy kupolás serpenyőket
Dombornyomott és domború szerszámoknál a megközelítési sebesség és a tömörítési gradiens csökken, a tartási idő pedig recept szerint módosul. Ez megőrzi a felület részleteit a lyukasztó felületén, és korlátozza a repedéseket a serpenyő széle körül.
Milyen adatok kerülnek naplózásra kötegenként
A töltési tömeg, a préselési erő, a várakozási idő, az edények száma és a selejtszámok tételenként naplózásra kerülnek. A ciklusszintű adatok az OPC UA-n vagy CSV-n keresztül exportálhatók minőségi dokumentáció és folyamat-ellenőrzés céljából.
Milyen karbantartási intervallumok vonatkoznak a sajtóra
A lyukasztó és matrica ellenőrzése 500 óránként javasolt, a csiga és az adagolórendszer tisztítása minden árnyalatváltáskor, az indexelő kalibrálása 1000 óránként, és a mérőcella ellenőrzése 12 havonta. A nyilvántartást a gép karbantartási naplója mellett vezetik.
Integrálható-e a gép a meglévő paletta-összeszerelő sorokkal
Igen. Az ürítőállomás helyzetazonosító jelet ad, amelyet a lefelé irányuló palettaszerelvény vagy tálcabetöltő berendezés felhasználhat az igazításhoz és a szekvenáláshoz. Az integrációs követelmények a vonalelrendezés tervezése során kerülnek meghatározásra.
Process Deviation Reference
A szemhéjfesték lenyomásakor megfigyelt helyzetek és a megfelelő korrekciós intézkedések.
A serpenyő szélei megrepednek a préselés után
Növelje meg a várakozási időt 0,3-0,8 másodperccel, és csökkentse a tömörítési gradienst. Ellenőrizze a lyukasztás és a szerszám hézagát a szerszámozási rekordhoz képest. Győződjön meg arról, hogy a por nedvességtartalma 1 és 3 százalék között marad.
A töltet tömege pozíciónként változik
Futtassa le a pozíciónkénti kalibrációs rutint az érintett csiga számára. Ellenőrizze a por térfogatsűrűségének konzisztenciáját a garatban, és ellenőrizze a csigacsavar kopását. Ellenőrizze, hogy a garat szintje 30 százalék felett marad-e a gyártás során.
A por a felső lyukasztóhoz tapad
Csökkentse a nyomóerőt 10-15 százalékkal, és rövidítse le a tartási időt. Polírozza a lyukasztó felületét, és ellenőrizze, hogy a kioldási szög megfelel-e a szerszám specifikációinak. Gyártás előtt ellenőrizze a por hőmérsékletét és nedvességtartalmát.
A serpenyő nincs teljesen kidobva a szerszámból
Ellenőrizze, hogy a kilökési löket megegyezik-e az edénymélység beállításával. Vizsgálja meg a kidobó rúd szennyeződését, és tisztítsa meg a szerszám falát. Győződjön meg arról, hogy az alsó lyukasztó teljesen visszatér a következő töltési szakasz előtt.
A dombornyomott minta elmosódik a serpenyő felületén
Csökkentse a megközelítési sebességet az érintett szakaszban, és csökkentse az érintkezési sebességet. Ellenőrizze a lyukasztó felületét, hogy nem halmozódott-e fel por, és ellenőrizze a szerszám kopását. Kissé növelje a tartási időt, hogy a minta regisztrálódjon a felszabadítás előtt.
Ellenőrizze, hogy a mérleg selejtjei túllépik a normál tartományt
Ellenőrizze az ellenőrző mérleg kalibrálását egy referenciamérleghez képest. Vizsgálja meg a csigát és az adagolóhengert, hogy nincs-e benne porhalmozódás. Győződjön meg arról, hogy a porkészlet részecskemérete vagy nedvességtartalma nem változott a tételek között.
Integrációs megjegyzések
A telepítést, a segédprogramokat és a hosszú távú működést befolyásoló tényezők.
Porellátás
Javasoljuk, hogy egy szintvisszacsatolású puffergarat legyen az áramlás előtt. Betöltés előtt a pornak száraznak, csomómentesnek kell lennie, és a megadott részecskeméret-tartományon belül kell lennie.
Downstream Transfer
Az ürítő állomás kompatibilis a szállítószalagos transzferrel, a tálcás betöltéssel vagy a robotos komissióval és elhelyezéssel. A pozíció azonosított jel támogatja a lefelé irányuló rendezést és a paletta összeállítást.
Szerszámtárolás
A lyukasztó- és szerszámkészleteket védőbevonattal ellátott, felcímkézett állványokban kell tárolni. Az egyes serpenyőformátumokat és receptkódokat a hézagértékekkel ellátott szerszámrekordok kísérik.
Karbantartási tervezés
Az ajánlott időközök magukban foglalják a lyukasztás és a szerszám ellenőrzését 500 óránként, az indexelő kalibrálását 1000 óránként, a csiga tisztítását minden árnyalatváltáskor és a mérőcella ellenőrzését 12 havonta.