Hogyan javítja az automatizálás a hatékonyságot a kozmetikai porgyártási folyamat során?
Time: Sep 05, 2026
Egy három kézi présállomást üzemeltető kozmetikai OEM általában óránként 150 préselt por tömörítést gyárt, 8 százalék feletti selejtezési arány mellett. Az automatizált porsajtoló berendezésre való átállás után ugyanaz az alapterület több mint 600 tömörítést eredményez óránként, miközben a súlyeltérés /-1 százalék közelében marad. A porkozmetikumok szegmensében ez a különbség határozza meg, hogy mely szerződéses gyártók maradnak nyereségesek. Ez a cikk leírja, hol nyert ténylegesen az automatizálás hatékonysága – adagolás, töltés, préselés, ellenőrzés és átállás –, és hogyan néznek ki a számok az egyes lépéseknél.
150 kompakt/óra manuális alapvonal, szemben az óránkénti 600 kompakt automatizált kimenet azonos alapterületen
Mit jelent valójában a „hatékonyság” a kozmetikai porgyártásban?
Az automatizálási hatékonyság a porgyártásban azt jelenti, hogy munkaóránként több elfogadható tömörítést állítanak elő, miközben a folyamat eltérését mérhető tűréshatárokon belül tartják.
A termelés hatékonysága nem egyetlen gép mérőszáma. Ez a megfelelő préselt tömörítések munkaóránkénti aránya, a selejtekhez, utómunkákhoz és a nem tervezett állásidőhöz igazítva. Egy tipikus préselt púderes vonal esetében a gyakorlati viszonyítási alap a 8 másodperc alatti ciklusidő kompaktonként, a töltőtömeg eltérése /-1 százalékon belül, és 30 perc alatti átállás az árnyalat- vagy összetételváltások között. Az olyan berendezésgyártók, mint a Shanghai Qimeida Machinery Technology Co., Ltd., pontosan ezek a célok köré terveznek automatizált porsajtoló rendszereket.
A hatékonyság megegyezik a munkaóránkénti megfelelő tömörítésekkel, a selejt, az utómunkálat és a nem tervezett állásidő függvényében mérve.
Az automatizálás öt mérhető kar révén növeli a hatékonyságot:
- Az adagolási konzisztencia megismételhető feltöltést biztosít a kezelő beállítása nélkül.
- A préserő stabilitása ciklusról ciklusra tartja a programozott tömörítési görbéket.
- A soron belüli ellenőrzés megszünteti a kézi ellenőrzés szűk keresztmetszetét.
- A recept- és szerszámmemória csökkenti az órákról percekre való átállást.
- A gépi adatok lehetővé teszik a kiváltó ok elemzését a találgatások helyett.
Töltési pontosság és adagolás: ahol a hatékonyságot nyerik vagy veszítik
A töltési pontosság az első hatékonysági kar, mert a porkompakt nem lehet gazdaságosan megmenteni, ha a nem megfelelő adag eléri a présszerszámot.
A kézi adagolás a kezelő konzisztenciájától függ, a súlyingadozás jellemzően 3 és 5 százalék között mozog műszakonként. Az automata csigás vagy térfogati töltés az ellenőrző mérleggel kombinálva a töltési tömeget /-0,5 és 1 százalék között tartja. Ez a pontosság kompenzálódik az áramlás irányában: a helyes adagolás csökkenti a villanásképződést, megakadályozza a túltömörödött matricákat, és a présállomást folyamatosan működésben tartja, ahelyett, hogy megállna az elakadások megszüntetése vagy a túlsúlyos tömörítések visszautasítása érdekében.
/- 0,5-1%
automatizált töltési súlytűrés
3-5%
kézi súlyváltozás műszakonként
4x
áteresztőképesség-növekedés egy átalakított vonalon
Kézi adagolás
- Töltse ki a súlyváltókat a kezelő fáradtságával.
- A túltöltés villogást és gyakori szerszámtisztítást okoz.
- Az ellenőrző mérés minta alapján történik, így az elsodródást későn észlelik.
Automatizált adagolás
- A szervovezérelt dózis ismétlődik műszakonként.
- A zárt hurkú ellenőrző mérés ciklusonként korrigálja az eltolódást.
- A hibákat a hulladék felhalmozódása előtt észlelik.
Az egyik dokumentált utólagos átalakítás során a kézi adagolásról a zárt hurkú adagolásra való áttérés az átlagos túltöltést 4,2 százalékról 1,1 százalékra csökkentette az első gyártási héten.
Préselési sebesség és konzisztencia Állítsa be a gyártási plafont
A préselés a szűk keresztmetszetet jelenti minden kompakt zsinórnál, így a préselés sebessége és konzisztenciája határozza meg, hogy a sor többi részének hány egységet kell elviselnie.
A modern, teljesen automatikus porpréselési rendszerek a hidraulikus erőszabályozást szervo-meghajtású szerszámmozgással kombinálják. Az előny nem csak a sebesség, hanem az ismételhetőség: a tömörítési erőt minden ciklusban a programozott paramétereken belül alkalmazzák, kiküszöbölve azt a változást, amely akkor jelenik meg, amikor a kezelő tapintással állítja be a nyomást. Egy automata porsajtológép ugyanazt a nyomásprofilt alkalmazza a műszak első tömörítésére és az utolsóra is.
Automatikus préselési ciklus egy pillantással
- Adagolás - por esik a szerszámüregbe szervovezérelt mélységtöltéssel.
- Szintezés - a kaparó eltávolítja a felesleget és újraelosztja a felületi sűrűséget.
- Tömörítés - többlépcsős nyomásprofil alkotja a kompaktot.
- Kidobás - a kompakt tisztán kiemelkedik az üregből.
- Tisztítás - a szerszámfelületek automatikusan kitisztulnak a következő ciklushoz.
A ciklusonként 8 másodperces automatizált prés óránként üregenként 450 tömörítést készít. Az üregek hozzáadása mechanikusan skálázza a teljesítményt, ezért az automatizálás csökkenti az egységköltséget a létszám arányos növekedése nélkül.
Minőségellenőrzés, pazarlás és átállási idő
Az automatizált sorok nem azáltal csökkentik az anyagpazarlást és javítják a minőséget, hogy gyorsabban ellenőrzik, hanem a hibák kialakulását megelőzően kiküszöbölik a hibák okait.
A kézi vezetékek a hibákat a végső ellenőrzéskor észlelik, miután a munka és az anyag már elhasználódott. Az automatizált rendszerek minden préselési ciklus alatt vagy után soron belüli ellenőrzéseket végeznek, amelyek kiterjednek a töltési tömegre, a felület sértetlenségére és az élek teljességére. A hibás tömörítéseket a rendszer automatikusan elutasítja, és az elutasítási trendeket naplózza, így az ok egy adott állomásra vagy portételre vezethető vissza. Az eredmény alacsonyabb hulladékmennyiség és magasabb első menetes hozam.
| Paraméter | Kézi alapvonal | Automatizált vonal | Mért nyereség |
| Vonalkimenet | 150 db/óra | 600 db/óra | 4x áteresztőképesség |
| Töltősúly változása | /- 3-5% | /- 0,5-1% | 3-4x szorosabb tolerancia |
| Elutasítási és átdolgozási arány | 8-12% | 1-3% | 60-80%-kal kevesebb selejt |
| Átállási idő | 90-120 perc | 20-30 perc | 70%-kal gyorsabb beállítás |
| Munkaerő soronként | 3 operátor | 1 operátor | 60-70%-os munkaerőcsökkentés |
A napi 10 000 tömörítést előállító gépsor esetében a 10 százalékos selejtezési arányról a 2 százalékos selejtezési arányra való áttérés körülbelül napi 800 tömörítést takarít meg anyag-, energia- és munkaerő tekintetében, nagyjából 240 000 egységet egy 300 napos gyártási év alatt.
Az automatizálás gazdasági esete
A porkompakt vonal automatizálásának gazdaságossága munka-, anyag- és átállási megtakarítások révén megtérül, egyetlen sor esetén jellemzően 12-24 hónapon belül.
Az automatizálás megváltoztatja a költségstruktúrát. A munka az ismétlődő kézi munkáról a gépi felügyeletre tér át, az anyaghozam javul, ahogy a selejt csökken, és a gyorsabb átállás az üresjárati időt termelési idővé alakítja. Az alábbi diagram egy reprezentatív, napi 10 000 egységnyi kompakt vonal relatív eltolódását mutatja.
Relatív költségtényezők: manuális versus automatizált vonal
Automatizált vonal Kézi vonal
Bérköltség egységenként
Az anyaghulladék aránya
Átállási órák havonta
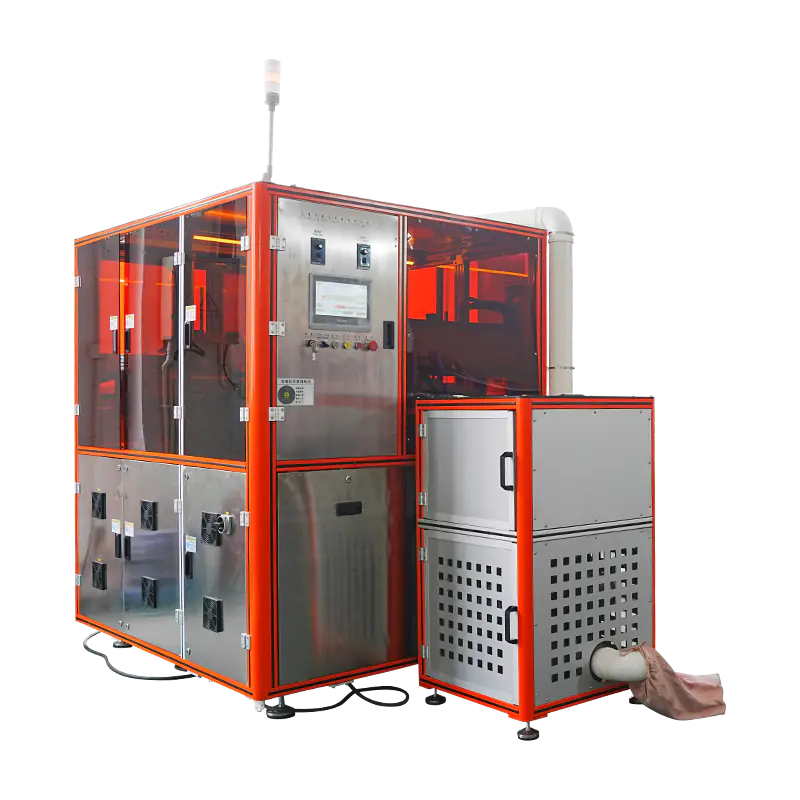
A Shanghai Qimeida Machinery Technology Co., Ltd. teljesen automatizált porsajtolási megoldása általában két-három kézi állomást cserél soronként, miközben a tömörítési ismételhetőséget a töltési tömeg /-1 százalékán belül tartja, ami közvetlenül csökkenti az elfogadható tömörítés költségét.
Megvalósítási szempontok a kozmetikai púdergyárakhoz
A sikeres automatizálási projekt a termelési adatokkal kezdődik, nem a gépi prospektusokkal.
- Dokumentálja az aktuális ciklusidőt, az elutasítási arányt, az átváltási gyakoriságot és a munkaerő elosztását.
- Határozza meg a töltősúly és a nyomóerő céltűrését.
- Válasszon többüreges képességgel és recepttárral rendelkező berendezéseket.
- Tervezze meg a porkezelést a prés körül, beleértve az adagolókat, a pormentesítést és az anyagáramlást.
- Biztonságos telepítési útmutatás, kezelői képzés és távoli támogatás.
A strukturált képzéssel és távdiagnosztikával automatizált berendezéseket üzembe helyező gyárak körülbelül kétszer olyan gyorsan érik el a termelési célokat, mint azok, amelyek telepítik és kiszállnak.
Gyakran Ismételt Kérdések
Mi a fő hatékonyságnövekedés a kozmetikai porgyártás automatizálásából?
A fő nyereség a magasabb megfelelő munkaóránkénti teljesítmény. A tipikus vonalak körülbelül 150-ről több mint 600 tömörítésre mozognak óránként, miközben a töltési tömeget /-1 százalékon belül tartják.
Mennyire pontos az automatizált portöltés kompakt vonalakban?
Zárt hurkú szervo- vagy csigarendszerek soron belüli ellenőrzőmérleggel, /- 0,5–1 százalékos töltési tömeggel, szemben a kézi adagolásnál alkalmazott 3–5 százalékkal.
Az automatizálás valóban csökkenti a porpréselés során keletkező hulladékot?
Ez igen. Az automatizált selejtészlelés és a zárt hurkú adagolás durván 8-12 százalékról 1-3 százalékra csökkenti a selejtezési arányt, így havonta több ezer egységet takaríthatunk meg egyetlen vonalon.
Mennyi ideig tart az automatizált porpréselő berendezések átállása?
A recept-visszahívás és az automatikus szerszámpozícionálás révén az átállás a kézi vonalak 90-120 percéről automatizált rendszereken körülbelül 20-30 percre csökken.
Ajánlott HÍREK:
Hogyan javítják a cirkulációs szárítókemencék a préselt porgyártás minőségét
Hogyan építsünk fel hatékony gyártósort préselt por kozmetikumokhoz
Hogyan javítják a teljesen automatikus serpenyőbetöltő gépek a kozmetikai porpréselési vonalakat
Hogyan válasszunk kozmetikai porkeverőt a gyártási kapacitás alapján: teljes útmutató
A teljes kozmetikai porgyártási vonal kulcsfontosságú felszerelése: 2026-os útmutató
Hogyan segít az ultrafinom por őrlése fejlett színes kozmetikai formulák létrehozásában
Kapcsolódó termékek
Szerzői jog © Shanghai Qimeida Machinery Technology Co., Ltd. Minden jog fenntartva.
Egyedi professzionális kozmetikai gépgyártók
